Thùng trục vít máy đùn tồn tại miễn là tình trạng của nó cho phép dây chuyền đáp ứng được sản lượng và chất lượng sản phẩm cần thiết trong khoảng thời gian quy trình có thể chấp nhận được. Nhựa, chất độn, chất bẩn, hình dạng và tải trọng vận hành làm thay đổi tuổi thọ sử dụng, vì vậy ước tính theo lịch cần có những điều kiện kèm theo. Đối với một dây chuyền đã được sản xuất, hãy đo vít và tang trống tại các vị trí có thể lặp lại, tính toán tốc độ hao mòn gần đây và sử dụng nó cùng với xu hướng sản xuất để lập kế hoạch kiểm tra và thay thế tiếp theo.
- Theo dõi giờ hoạt động và những thay đổi trong công thức, không chỉ ngày lắp đặt.
- Đo cả hai bộ phận: độ mòn trục vít và độ mòn lỗ nòng có cùng khoảng hở.
- So sánh sản lượng trên mỗi vòng/phút, nhiệt độ nóng chảy và chất lượng với quá trình chạy tham chiếu ổn định.
- Dự báo giới hạn lập kế hoạch dành riêng cho máy, sau đó dành thời gian cho việc mua sắm và lắp đặt.
- Đánh giá lại dự báo sau khi thay đổi vật liệu, tăng tốc độ hao mòn hoặc hư hỏng ngoài dự kiến.
1. Tuổi thọ của dây chuyền ép đùn của bạn có ý nghĩa gì?
Một con vít vẫn có thể quay sau khi nó không còn hữu ích cho một sản phẩm cụ thể. Dây chuyền sản xuất phim hoặc hồ sơ đòi hỏi khắt khe có thể mất cửa sổ xử lý chấp nhận được trước khi phần cứng đạt đến giới hạn cấu trúc. Ngược lại, việc thay thế một bộ âm thanh chỉ vì nó đã quá cũ có thể gây lãng phí công suất sử dụng.
Tách quyết định thành ba câu hỏi. Phần cứng có còn nằm trong giới hạn về kích thước và tình trạng đã được phê duyệt không? Quy trình có thể tạo ra sản phẩm có thể chấp nhận được ở mức yêu cầu không? Việc tiếp tục vận hành có tốn nhiều chi phí hơn so với việc can thiệp theo kế hoạch không? Vấn đề đầu tiên liên quan đến các bộ phận, vấn đề thứ hai liên quan đến sản phẩm và vấn đề thứ ba liên quan đến việc lập kế hoạch sản xuất. Ước tính tuổi thọ sẽ không đầy đủ trừ khi nó nêu rõ điểm cuối mà nó dự đoán.
Ghi nhiệm vụ đằng sau con số
Giữ ngày lắp đặt nhưng cũng ghi lại số giờ sản xuất, vật liệu được xử lý và lịch sử công thức. Thời gian nhàn rỗi không giống như thời gian xử lý. Số tấn được xử lý cung cấp bối cảnh nhưng không thể so sánh trực tiếp các hợp chất hoặc cấu hình máy khác nhau.
| Ghi | Tại sao nó thuộc về đánh giá cuộc sống |
|---|---|
| Nhận dạng trục vít và thùng | Ngăn chặn lịch sử trộn lẫn sau khi hoán đổi hoặc xây dựng lại |
| Giờ hoạt động | Xác định khoảng thời gian giữa các lần kiểm tra |
| Nhựa, loại chất độn và tải trọng | Giải thích những thay đổi trong môi trường hao mòn |
| Nghiền lại nguồn và tỷ lệ | Xác định những thay đổi về ô nhiễm và tính nhất quán của thức ăn |
| Đầu ra, vòng/phút và nhiệt độ nóng chảy thực tế | Hiển thị tải và hiệu suất liên quan đến bản ghi |
| Các phép đo điều kiện mới và giới hạn được phê duyệt | Xác định những gì đã thay đổi và những hành động cần thiết |
Kinh nghiệm của nhà cung cấp về nhiệm vụ được kết hợp chặt chẽ có thể giúp thiết lập kế hoạch kiểm tra ban đầu. Yêu cầu công thức, cấu trúc thành phần, giờ và tiêu chí chấp nhận đằng sau trải nghiệm đó. Sau khi có sẵn các phép đo của riêng bạn, hãy sử dụng chúng để tinh chỉnh kế hoạch thay vì coi khoảng thời gian thay thế của cây khác như một quy tắc cố định.
2. Những điều kiện nào làm thay đổi tốc độ mài mòn?
Chỉ riêng tên polymer không mô tả được công việc. PP tự nhiên và PP chứa chất độn khoáng có nhiệm vụ mài mòn khác nhau. Loại chất độn, tải trọng, đặc tính hạt và chất gây ô nhiễm cùng với nhựa. Do đó, sự thay đổi vật liệu sẽ xuất hiện trong hồ sơ bảo trì, ngay cả khi kiểu máy và tốc độ vít không thay đổi.
của Jeff Kuhmanphân tích tuổi thọ trục vít và thùngphân biệt mài mòn, ăn mòn và mài mòn dính kim loại với kim loại. Nó cũng thảo luận về việc nêm chất rắn khi phần nấu chảy không thể xử lý được vật liệu được chuyển đến nó. Các cơ chế này yêu cầu các hành động khắc phục khác nhau. Chỉ riêng bề mặt cứng hơn sẽ không khắc phục được sự không khớp về mặt hình học hoặc vấn đề căn chỉnh máy.
Chỉ định bề mặt làm việc, không chỉ thép cơ bản
EJS sử dụng bề mặt cứng PTA cho vít lưỡng kim và đúc ly tâm cho lớp lót thùng lưỡng kim. cácThông số kỹ thuật sản phẩm lưỡng kim EJSphân biệt độ dày hợp kim thành phẩm sau đây:
| Thành phần | Hợp kim làm việc được liệt kê | Độ dày hợp kim được liệt kê |
|---|---|---|
| Vít cứng | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 đến 1,5 mm |
| Lớp lót thùng | EJS01 | 2,0 đến 3,0 mm |
| Lớp lót thùng | EJS02, EJS03, EJS04 | 1,5 đến 2,0 mm |
Đây là các thông số kỹ thuật về kết cấu, độ mài mòn không cho phép hoặc số giờ chạy được đảm bảo. Đường dây có thể mất hiệu suất bơm có thể chấp nhận được trong khi vẫn còn vật liệu bảo vệ đáng kể. Việc chia độ dày lớp cho tốc độ mài mòn giả định không thiết lập được tuổi thọ sử dụng hữu ích.

Phù hợp với phản ứng với thiệt hại
Việc mất tài liệu chuyến bay liên tục đòi hỏi phải có một đánh giá khác với việc chấm điểm riêng biệt, rỗ hoặc ký gửi bị hư hỏng. Ghi lại nơi xảy ra hư hỏng và công thức nào đã chạy trước khi nó xuất hiện. Đối với thùng dài, hãy đưa điều kiện căn chỉnh và hỗ trợ vào cuộc điều tra thay vì cho rằng độ mòn không đều chứng tỏ hợp kim đã sai.
Sử dụnghướng dẫn vật liệu vít và thùngđể lựa chọn vật liệu vàso sánh nitrided và lưỡng kimcho sự lựa chọn xây dựng. Giữ việc đánh giá tuổi thọ tập trung vào hoạt động của các bộ phận được lắp đặt.
3. Vấn đề mài mòn trục vít của máy đùn: điều gì thay đổi trước khi hỏng hóc?
Dây chuyền có thể giữ đầu ra thông thường trong khi người vận hành tăng dần tốc độ trục vít để bù lại. Chỉ xem kg/h thôi có thể bỏ lỡ sự thay đổi đó. Mark Spalding và Timothy Womer xác định tỷ lệ cụ thể là sản lượng chia cho tốc độ trục vít trongphân tích mài mòn trục vít đơnvà giải thích cách bù tốc độ có thể đi kèm với nhiệt độ phóng điện cao hơn.
So sánh điều kiện sản xuất lặp lại
Ghi lại đầu ra cụ thể dưới dạng(kg/h) / vòng/phút. Sự suy giảm đáng được điều tra khi công thức, chế độ cho ăn và các điều kiện tiếp theo có thể so sánh được. Bản thân nó không phải là một phép đo độ mòn. Sự thay đổi về độ nhớt của nhựa, tình trạng cấp liệu hoặc sàng lọc có thể thay đổi hiệu suất mà không làm mất kim loại tương ứng.
| Quan sát sản xuất | Kiểm tra trước khi quy nó để mặc |
|---|---|
| Cần nhiều vòng quay hơn cho đầu ra trước đó | Công thức, tính nhất quán của thức ăn, nhu cầu áp lực và các cài đặt trước đó |
| Nhiệt độ nóng chảy thực tế cao hơn | Độ tin cậy của cảm biến, hoạt động sưởi ấm/làm mát và thay đổi tốc độ |
| Mất ổn định áp suất | Cho ăn, điều kiện sàng lọc, hạn chế khuôn và kiểm soát nhiệt độ |
| Đốm đen, gel hoặc không tan chảy | Tiền gửi, điều kiện cư trú, thay đổi vật liệu và hiệu suất nấu chảy |
| Năng lượng cao hơn trên mỗi đơn vị sản phẩm tốt | Đầu ra, phế liệu, ranh giới đo lường và điều chỉnh vận hành |
Sử dụng phương pháp chạy tham chiếu với sản lượng ổn định và chất lượng chấp nhận được. Lưu công suất, vòng/phút, nhiệt độ nóng chảy thực tế, áp suất đầu và tỷ lệ loại bỏ. Nếu bạn ghi lại năng lượng, hãy xác định xem nó bao phủ máy đùn hay toàn bộ dây chuyền và giữ nguyên ranh giới đó. Việc trộn lẫn năng lượng toàn dòng với số đọc chỉ dành cho máy đùn tạo ra xu hướng sai lệch.
Giữ một lịch sử điều chỉnh ngắn bên cạnh các bài đọc. Xu hướng chỉ được tập hợp từ các cài đặt cuối cùng không thể cho thấy tần suất người vận hành phải can thiệp. Kuhman mô tả cách bù đắp quy trình gia tăng có thể che giấu sự suy giảm cho đến khi năng suất hoặc chất lượng trở nên không thể chấp nhận được. Đó là lý do để điều tra sớm chứ không phải là bằng chứng cho thấy mọi chặng đường khó khăn đều cần có phụ tùng mới.
Những thay đổi liên tục sau quá trình kiểm tra cơ bản sẽ biện minh cho việc kiểm tra kích thước theo kế hoạch. Việc mài, nghi ngờ tiếp xúc với kim loại hoặc các mảnh kim loại cần được thực hiện nhanh chóng theo quy trình an toàn của máy; đừng chờ đợi ngày kiểm tra thuận tiện hoặc giới hạn tuổi thọ được tính toán.
4. Đo độ mòn của thùng: kiểm tra cả hai bộ phận tại các vị trí khớp nhau
Đo đường kính ngoài của chuyến bay, hoặc OD, và đường kính bên trong thùng, hoặc ID, tại các trạm trục tương ứng. So sánh số đọc vít nhỏ nhất với số đọc không liên quan trên thùng không mô tả sự phù hợp ở cả hai vị trí. Cung cấp cho mỗi trạm một khoảng cách từ một mốc thời gian xác định để kỹ thuật viên sau này có thể tìm lại nó.
Hướng dẫn bảo trì phòng ngừa của Reiloymô tả các phép đo được làm sạch, làm mát bằng cách sử dụng thước đo lỗ nòng và thiết bị đo vít-OD thích hợp, có hồ sơ kiểm tra riêng. Chọn thiết bị đã được hiệu chuẩn và phương pháp phù hợp với hình dạng thành phần. Ghi lại nhiệt độ kiểm tra, hướng góc và độ lặp lại cùng với các kích thước.
Giữ khoảng cách xuyên tâm và đường kính riêng biệt
Tại trạm tương ứng, để tính đường bao tròn:
- Độ hở đường kính = ID thùng trừ đi đường kính trục vít.
- Độ hở xuyên tâm = độ hở đường kính chia cho 2.
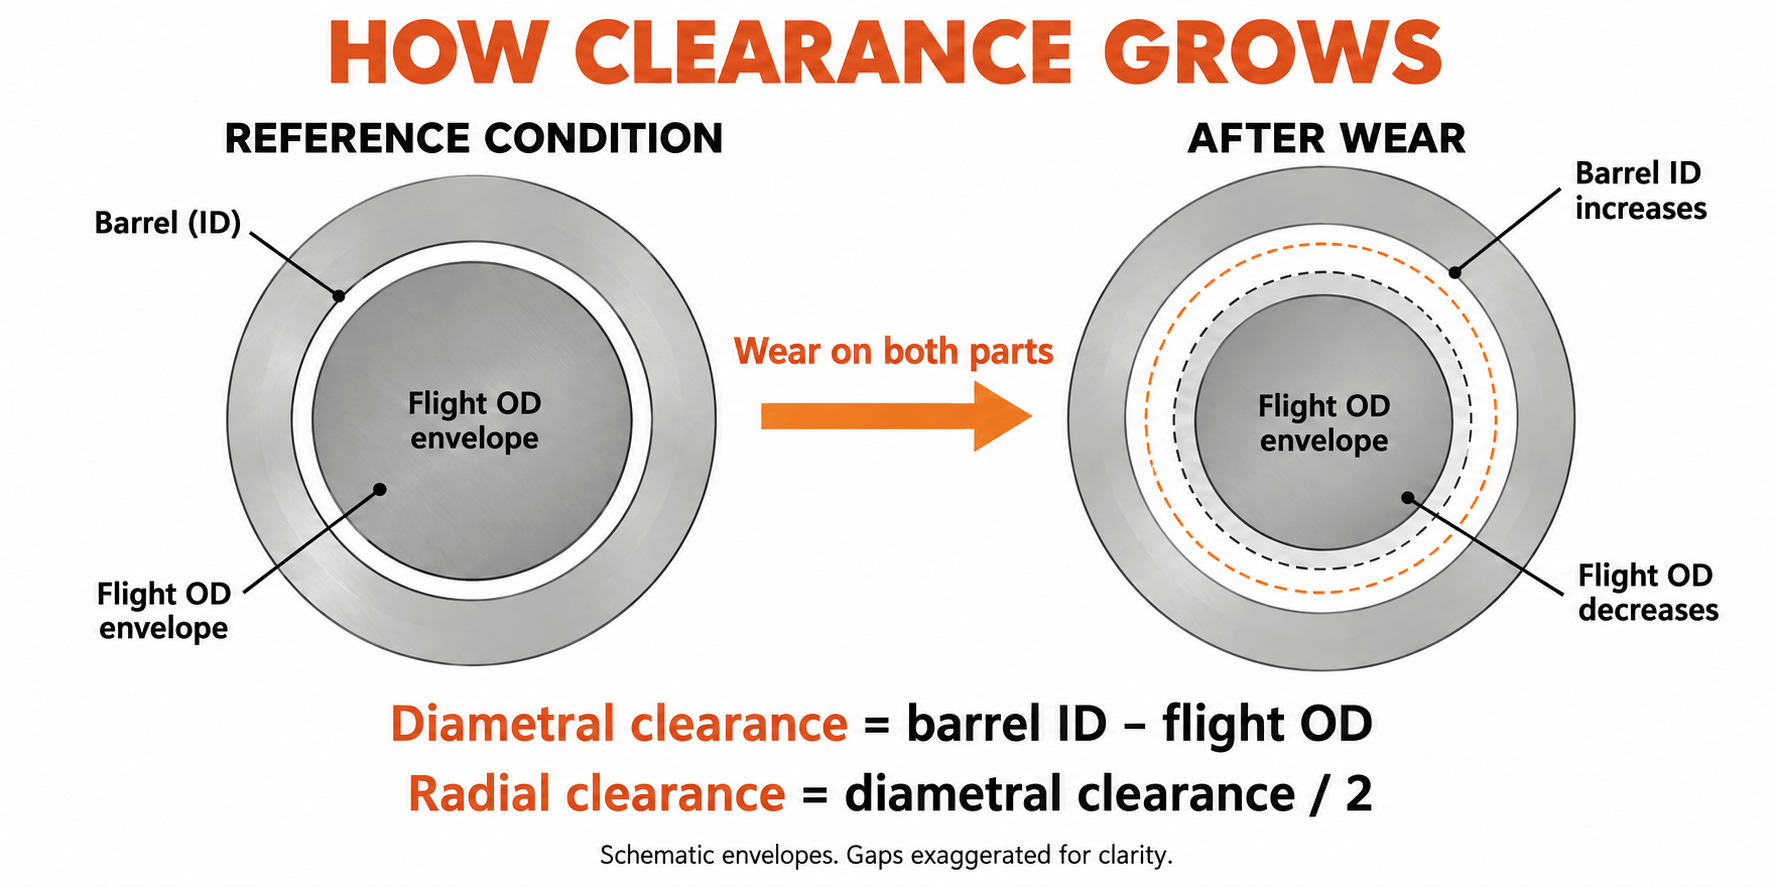
Giữ nguyên đơn vị và quy ước giải phóng mặt bằng trong mỗi báo cáo. Mức giảm OD 0,10 mm thể hiện tổn thất chuyến bay xuyên tâm là 0,05 mm. Việc nhầm lẫn các đại lượng này sẽ làm thay đổi độ hao mòn được giải thích theo hệ số hai.
Những gì chúng tôi đo được trong dự án thay thế 90 mm
Trong dự án thay thế EJS cho PP xử lý máy đùn trục vít đơn 90 mm danh nghĩa với 30% trọng lượng canxi cacbonat, yêu cầu ban đầu của khách hàng là độ cứng cao hơn. Chúng tôi đã xem xét công thức hoàn chỉnh, bản vẽ gốc và kích thước các bộ phận cũ trước khi chỉ định thay thế. Chúng tôi cũng khớp các trạm đo trục vít và thùng dọc theo trục.
Tại một trạm đo lường, đường kính ngoài của chuyến bay cũ là 89,65 mm và ID nòng súng là 90,25 mm. Chênh lệch đường kính là 0,60 mm, cho độ hở xuyên tâm lạnh là 0,30 mm. Chỉ nhìn vào con vít thôi thì sẽ chưa có câu trả lời cho một nửa câu hỏi về độ vừa vặn: lỗ khoan cũng là một phần của tình trạng đo được.
Thông số kỹ thuật thay thế sử dụng vít 38CrMoAlA với mặt cứng chuyến bay Colmonoy 83 và thân nòng 42CrMo có lớp lót EJS04. Tại trạm tương ứng đó, OD chuyến bay mới là 89,95 mm và ID thùng là 90,15 mm. Sự khác biệt của chúng là 0,20 mm, tạo ra khoảng hở hướng tâm lạnh 0,10 mm được chỉ định trên bản vẽ.
| Đo phần đo | Bộ phận cũ | Phụ tùng thay thế |
|---|---|---|
| Chuyến bay OD | 89,65mm | 89,95mm |
| ID thùng | 90,25mm | 90,15mm |
| Khoảng hở đường kính | 0,60 mm | 0,20mm |
| Giải phóng mặt bằng xuyên tâm lạnh | 0,30 mm | 0,10 mm |
Chúng tôi đã khôi phục lại sự phù hợp được chỉ định tại trạm đó, giảm khoảng cách xuyên tâm là 0,20 mm. Các trạm và giao diện máy khác yêu cầu phải có sự kiểm tra riêng. Bản vẽ tách riêng vật liệu trục vít và thùng, khu vực được bảo vệ và yêu cầu kiểm tra nên quyết định thay thế liên quan đến hình học cũng như độ cứng. Đây là nguyên tắc đo lường mà một cuộc đánh giá hữu ích trong cuộc sống cần có trước khi nó có thể biến các bài đọc lặp đi lặp lại thành xu hướng.
Tính đến việc mặc không đồng phục
Đo nhiều góc tại mỗi mặt cắt ngang của thùng và giữ lại các số đọc riêng lẻ, bao gồm cả độ bầu dục. Khe hở hình tròn được tính toán không mô tả đầy đủ hư hỏng một phía, độ lệch hoặc lỗ khoan bị biến dạng. Đối với vít đôi, việc kiểm tra cũng phải đề cập đến hình dạng lỗ đôi và ăn khớp của OEM; một công thức khoan tròn duy nhất không thể thay thế đánh giá đó.
Tuân thủ các quy trình cách ly, xả áp, xử lý và loại bỏ của nhà sản xuất máy. Có nhân viên có trình độ hỗ trợ và kiểm tra các bộ phận. Báo cáo tình trạng hao mòn không nên phụ thuộc vào việc làm sạch gây hư hỏng, khả năng tiếp cận ngẫu hứng hoặc nâng đỡ không được hỗ trợ.
5. Tính toán tốc độ hao mòn khi kiểm tra lặp lại
Một cuộc kiểm tra sẽ thiết lập các kích thước hiện tại. Hai cuộc kiểm tra có thể so sánh được sẽ thiết lập một tỷ lệ khoảng thời gian. Kiểm tra sâu hơn cho thấy liệu tỷ lệ đó có thay đổi hay không. Sử dụng số giờ tích lũy của cùng một bộ linh kiện giữa các lần kiểm tra, không phải tổng số tuổi của máy hoặc hỗn hợp các phụ tùng thay thế khác nhau.
Đối với mỗi trạm, tính tốc độ tăng khe hở xuyên tâm tính bằng mm trên 1.000 giờ hoạt động:
Tỷ lệ = (khoảng hở hướng tâm hiện tại - khoảng hở hướng tâm trước đó) / giờ giữa các lần kiểm tra × 1.000
Đây là tốc độ tăng trưởng và thanh thải kết hợp. Để xem thành phần nào góp phần, hãy tính tổn thất hướng tâm của trục vít như sau:(OD trước - OD hiện tại) / 2và sự tăng trưởng xuyên tâm của thùng như(ID hiện tại - ID trước đó) / 2. Khi vị trí, hướng và các điều kiện kiểm tra khớp nhau, hai thay đổi đó sẽ làm tăng khoảng trống.
Đọc riêng khoảng thời gian gần đây
Hãy xem xét nhật ký kiểm tra giả định cho một trạm phong bì hình tròn. Các kích thước này giải thích việc tính toán; chúng không phải là kết quả thời gian vận hành hoặc thông số chấp nhận của EJS.
| Số giờ kể từ khi cài đặt | Chuyến bay OD | ID thùng | Giải phóng mặt bằng xuyên tâm | Tỷ lệ kể từ lần đọc trước |
|---|---|---|---|---|
| 0 giờ | 99,95 mm | 100,15mm | 0,10 mm | Đường cơ sở |
| 2.000 giờ | 99,90 mm | 100,18mm | 0,14 mm | 0,02 mm/1.000 giờ |
| 4.000 giờ | 99,82 mm | 100,22mm | 0,20mm | 0,03 mm/1.000 giờ |
Trong toàn bộ 4.000 giờ, mức trung bình là 0,025 mm/1.000 giờ. Khoảng thời gian mới nhất nhanh hơn, ở mức 0,03 mm/1.000 giờ. Chỉ sử dụng mức trung bình cả đời sẽ che giấu sự thay đổi đó. Điều tra lý do và sử dụng tỷ lệ gần đây thận trọng phù hợp để lập kế hoạch.
Khoảng thời gian mới nhất cũng được chia thành tổn thất xuyên tâm trục vít 0,04 mm và mức tăng trưởng xuyên tâm thùng 0,02 mm. Họ cùng nhau giải thích sự gia tăng khoảng sáng gầm 0,06 mm. Điều này mang lại cho nhóm bảo trì một câu hỏi hữu ích hơn là bộ phận nào thường bị mòn đầu tiên: bộ phận nào đang đóng góp cho dòng này?
Từ chối một xu hướng sai trước khi dự báo
Khoảng hở giảm đi một chút không có nghĩa là kim loại bị mòn đã quay trở lại. Kiểm tra vị trí đo, nhiệt độ, độ sạch, cài đặt thiết bị và độ lặp lại của người vận hành. Nếu thay đổi nằm trong độ không chắc chắn của phương pháp, hãy báo cáo nó là chưa được giải quyết thay vì tính toán thời gian còn lại vô hạn hoặc âm.
Giữ xu hướng của mỗi trạm riêng biệt. Mức trung bình thấp trên toàn bộ chiều dài có thể che giấu vị trí máy trộn, chuyển tiếp hoặc xả bị hỏng. Ghi lại các vết nứt, rỗ và tổn thất cặn dọc theo các kích thước; những điều kiện này có thể yêu cầu phải hành động ngay cả khi tính toán tăng trưởng độ thanh thải có vẻ khiêm tốn.
6. Biến tỷ lệ hao mòn thành kế hoạch thay thế
Tỷ lệ hao mòn chỉ dự đoán thời gian đạt đến một điều kiện xác định nếu các điều kiện vận hành vẫn có thể so sánh được một cách hợp lý. Trước tiên, hãy đồng ý về giới hạn lập kế hoạch bằng cách sử dụng các giới hạn dịch vụ hiện hành của OEM, tình trạng bộ phận và hiệu suất quy trình mà dây chuyền phải cung cấp. Dung sai phần mới xác định sự phù hợp mới; nó không tự động xác định khoảng cách dịch vụ tối đa.
Ước tính số giờ đến giới hạn lập kế hoạch
Khi tốc độ được biểu thị bằng mm/1.000 h:
Số giờ còn lại ước tính = (khoảng trống hướng tâm theo kế hoạch - khoảng trống hướng tâm hiện tại) / tỷ lệ gần đây × 1.000
Tiếp tục nhật ký giả định ở trên. Đối với tính toán này, giả sử nhóm kỹ thuật đã chọn độ hở xuyên tâm 0,30 mm làm điểm cuối trong kế hoạch của mình. Giá trị hiện tại là 0,20 mm, chừa lại 0,10 mm cho điểm cuối đó. Ở tốc độ 0,03 mm/1.000 giờ, ước tính khoảng 3.300 giờ hoạt động. Giá trị 0,30 mm là giả định cho ví dụ này, không phải là ngưỡng thay thế chung.
Nếu tốc độ gần đây tăng gấp đôi lên 0,06 mm/1.000 giờ thì mức cho phép tương tự sẽ là khoảng 1.700 giờ. Mức trợ cấp vật chất còn lại không thay đổi; thời gian dự kiến để sử dụng nó có. Cả hai kết quả đều không bảo vệ khỏi vết nứt, hư hỏng do tiếp xúc đột ngột hoặc chất lượng sản phẩm không được chấp nhận xảy ra sớm hơn.
Đặt lại tính toán khi thuế thay đổi
Không ngoại suy bản ghi nhựa sạch thông qua việc chuyển sang vật liệu chứa đầy. Đánh dấu sự thay đổi và thiết lập một xu hướng khoảng thời gian mới. Coi nguồn tái chế mới, tải chất độn cao hơn, nhu cầu áp suất khác hoặc điều chỉnh vận hành liên tục là lý do để xem xét dự báo.
Nếu không có phép đo điều kiện mới nào tồn tại, bản vẽ được kiểm soát có thể áp dụng có thể giúp đánh giá kích thước hiện tại. Nó không thể chứng minh mức độ hao mòn xảy ra trong một khoảng thời gian không xác định. Làm cho cuộc kiểm tra hiện tại làm cơ sở tham khảo cho các cuộc kiểm tra tương đương tiếp theo; không phát minh ra tỷ giá lịch sử chỉ từ đường kính danh nghĩa.
Làm việc ngược từ khi tắt máy
- Xác định trạm hoặc điều kiện kiểm soát hoạt động can thiệp, bao gồm mọi hạn chế về chất lượng hoặc an toàn trước đó.
- Chuyển đổi số giờ hoạt động ước tính thành thời gian theo lịch bằng cách sử dụng lịch trình sản xuất đã lên kế hoạch, bao gồm cả thời gian ngừng hoạt động.
- Xác nhận bản vẽ, công thức và xem có cần sửa chữa hoặc thay thế bộ phận mới hay không.
- Thu thập thời gian sản xuất, kiểm tra và vận chuyển hiện tại cho đơn hàng thực tế.
- Dự trữ công suất lắp đặt và tạo khoảng đệm cho sự không chắc chắn trong dự báo và rủi ro giao hàng.
Chọn lần kiểm tra tiếp theo trước biện pháp can thiệp dự kiến, với khoảng thời gian kiểm tra dựa trên xu hướng hao mòn và mức độ quan trọng trong sản xuất. Một xu hướng thay đổi nhanh chóng đòi hỏi phải đánh giá lại sớm hơn. Dự báo là đầu vào của kế hoạch bảo trì, không được phép chạy qua các biển cảnh báo.
7. Thay vít, thùng hoặc cả hai?
Đánh giá sự phù hợp như một cặp, nhưng đừng cho rằng cả hai phần phải được mua cùng nhau. Thùng âm thanh có thể phù hợp để thay thế vít. Thùng bị mòn có thể để lại khoảng trống quá mức xung quanh vít mới ngay từ lần chạy đầu tiên. Quyết định cần có bản đồ lỗ đo được, kích thước vít đề xuất và tình trạng của bộ phận được giữ lại.
| Phán quyết | Bằng chứng cần thiết trước khi tiến hành |
|---|---|
| Tiếp tục và theo dõi | Kích thước và điều kiện đã được phê duyệt, sản phẩm được chấp nhận, quy trình ổn định và đánh giá lại theo lịch trình |
| Chỉ xây dựng lại hoặc thay thế vít | Hình học vít có thể sửa chữa hoặc thay thế được, thùng phù hợp và kết quả phù hợp đã được xác minh |
| Chỉ sửa chữa hoặc thay thế thùng | Vít giữ lại phù hợp, giải pháp thùng được phê duyệt về mặt kỹ thuật và căn chỉnh đã được kiểm tra |
| Địa chỉ cả hai phần | Cả hai đều nằm ngoài điều kiện có thể chấp nhận được hoặc hình dạng kết hợp của chúng không thể đáp ứng được độ khít cần thiết |
Kiểm tra xem việc xây dựng lại sẽ khôi phục những gì
Trước khi chấp nhận đề xuất sửa chữa, hãy xác định các kích thước được khôi phục, hợp kim gia công, khu vực được bảo vệ và các yêu cầu kiểm tra. Đánh giá lõi, độ thẳng, vết nứt và các sửa chữa trước đó. Đừng cho rằng một ứng dụng khác của bề mặt cứng sẽ làm cho toàn bộ ốc vít trở nên mới.
Tương tự như vậy, việc mở rộng lỗ khoan thông qua gia công không thể tự mình khôi phục được khe hở ban đầu của nó. Mọi thay đổi đều cần có hình dạng vít tương thích và thiết kế sửa chữa thùng khả thi. Xác nhận khả năng sửa chữa và sự phù hợp của từng bộ phận trước khi thực hiện lộ trình ưu tiên.
So sánh sản lượng hữu ích, không chỉ giá hóa đơn
Ước tính chi phí để tiếp tục cho đến khi ngừng hoạt động theo đề xuất: mất sản lượng có thể bán được, phế liệu bổ sung, năng lượng dư thừa và bất kỳ sự gián đoạn lịch trình nào. Tránh tính cùng một khoản lỗ hai lần, chẳng hạn như cả giá trị sản phẩm bị mất và toàn bộ doanh thu bán hàng của nó. Sử dụng cơ sở chi phí riêng của nhà máy và báo giá thực tế để sửa chữa hoặc thay thế.
Việc sửa chữa có thể hấp dẫn khi lõi và hình học phù hợp và thông số kỹ thuật được khôi phục đáp ứng được nhiệm vụ. Việc sản xuất mới có thể được ưu tiên hơn sau khi cấu trúc bị hư hỏng, thay đổi công thức hoặc thiết kế ban đầu không phù hợp. Ghi lại lý do tại sao lộ trình đã chọn sẽ giải quyết được vấn đề thay vì chỉ lặp lại giao dịch mua trước đó. cácHướng dẫn người mua EJSđưa ra thông tin về bản vẽ và kiểm tra để đưa vào thông số kỹ thuật thay thế.
8. Kéo dài thời gian sử dụng mà không che giấu vấn đề
Hãy kết hợp từng hành động phòng ngừa với rủi ro quan sát được. Ô nhiễm kim loại cần được kiểm soát trước khi nó chạm tới vít, sử dụng các biện pháp phân tách và xử lý vật liệu thích hợp. Màn hình tan chảy ở hạ lưu có vị trí và chức năng khác; nó không thể ngăn chặn các chất gây ô nhiễm lần đầu tiên đi qua các phần vít ngược dòng.
Đối với các công thức thay đổi, hãy xem lại hợp kim gia công và hình dạng nóng chảy trước khi tăng nhu cầu sản xuất. Để ghi điểm một chiều liên tục, hãy điều tra căn chỉnh, giá đỡ nòng và tình trạng vít. Đối với cặn bám định kỳ, hãy kiểm tra các điều kiện xử lý của vật liệu và quy trình làm sạch của máy thay vì coi mọi vết sẫm màu là hao mòn kích thước.
Làm theo hướng dẫn khởi động và ngâm của OEM trước khi xoay. Sử dụng các phương pháp làm sạch tương thích với các thành phần luyện kim. Trong trường hợp các lỗi về hệ thống sưởi hoặc làm mát ảnh hưởng đến hoạt động, hãy khắc phục chúng trước khi đánh giá xem vật liệu thay thế có phù hợp hay không. Những hành động này giải quyết môi trường hoạt động; chúng không chứng minh được việc kéo dài khoảng thời gian kiểm tra khi các phép đo cho thấy sự mài mòn ngày càng tăng.
Làm cho lịch sử đo lường có thể sử dụng được
Cung cấp cho mỗi ốc vít và thùng một danh tính riêng biệt. Giữ kích thước cơ bản, lịch sử sửa chữa và hợp kim làm việc gắn liền với danh tính đó khi các bộ phận di chuyển giữa các máy. Sau khi sửa chữa hoặc thay thế, hãy bắt đầu tham chiếu kích thước mới và giữ lại bản ghi trước đó để so sánh. Lưu ảnh có tên trạm và hướng để lần kiểm tra sau có thể xác định được đặc điểm tương tự.
EJS cung cấp giấy chứng nhận vật liệu và báo cáo kiểm tra cho thùng vít của mình, như được mô tả trêntrang sản phẩm lưỡng kim. Giữ lại báo cáo kiểm tra kích thước cùng với hồ sơ lắp đặt; nó hữu ích hơn cho các quyết định mặc trong tương lai hơn là chỉ mô tả sản phẩm.
Để đánh giá, hãy gửi mẫu máy, bản vẽ được kiểm soát, thông tin về nhựa và chất độn, số giờ trên các bộ phận đã lắp đặt, số đọc ID/OD tương ứng, điều kiện kiểm tra, ảnh hư hỏng và triệu chứng sản xuất. Bao gồm những gì dòng cần đạt được. Liên hệCông nghiệp EJSTạisales@ejsscrewbarrel.comvới gói đo lường đó để cuộc thảo luận có thể bắt đầu với sự phù hợp và nhiệm vụ thực tế.
Chuẩn bị một cuộc điều tra đo lường
Mô tả các bộ phận được lắp đặt và số đo bạn có. Nút mở bản nháp email tới EJS; bạn có thể đính kèm bản vẽ và ảnh trước khi gửi.
9. Câu hỏi thường gặp
Thùng vít máy đùn kéo dài bao lâu?
Tuổi thọ sử dụng phụ thuộc vào công thức, kết cấu, hình học, tải trọng và hiệu suất được yêu cầu từ dây chuyền. Để ước tính tuổi thọ còn lại, hãy lặp lại các phép đo trục vít và thùng tương ứng, tính toán tốc độ hao mòn gần đây và dự đoán nó theo giới hạn kế hoạch đã được phê duyệt đồng thời kiểm tra xu hướng sản xuất.
Thùng vít lưỡng kim có luôn bền lâu hơn không?
Hợp kim gia công lưỡng kim được lựa chọn thích hợp có thể giải quyết được nhiệm vụ mài mòn hoặc ăn mòn. Chỉ riêng tên công trình không thể thiết lập tuổi thọ lâu hơn. Khả năng tương thích hợp kim, hình học, sự liên kết và điều kiện vận hành vẫn còn quan trọng; độ dày lớp không phải là hệ số nhân trọn đời.
Vít hoặc thùng có bị mòn trước không?
Hoặc có thể kiểm soát quyết định thay thế. Đo OD chuyến bay và ID thùng tại các trạm phù hợp, sau đó tách tổn thất xuyên tâm trục vít khỏi sự tăng trưởng xuyên tâm thùng. Không áp dụng tỷ lệ tuổi thọ vít trên thùng của máy khác mà không có bằng chứng vận hành và kết cấu tương đương.
Nên thay thế vít và nòng ở khoảng hở nào?
Sử dụng các giới hạn dịch vụ OEM hiện hành và quyết định được kỹ thuật phê duyệt dựa trên tình trạng thành phần, chất lượng sản phẩm và hiệu suất sản xuất. Nêu rõ giới hạn là hướng kính hay hướng kính. Một giá trị milimet hoặc bội số khe hở không phù hợp với mọi đường kính và ứng dụng.
Tôi có thể ước tính tuổi thọ còn lại mà không cần có đường cơ sở cho tình trạng mới không?
Bạn có thể kiểm tra tình trạng hiện tại dựa trên các bản vẽ hiện hành và giới hạn dịch vụ. Để tính toán tốc độ hao mòn đo được, hãy sử dụng kết quả kiểm tra hiện tại làm tham chiếu và lặp lại kết quả này sau một khoảng thời gian vận hành đã biết trong các điều kiện có thể so sánh được. Một điều kiện ban đầu không xác định không thể thiết lập một tỷ lệ lịch sử đáng tin cậy.
Có phải thay vít và thùng cùng nhau không?
Không. Cả hai đều phải được đánh giá, nhưng việc thay thế một có thể thích hợp khi bộ phận được giữ lại phù hợp và kết quả là khe hở phù hợp đáp ứng yêu cầu đã được phê duyệt. Nếu cả hai đều bị hư hỏng hoặc độ vừa vặn vẫn không thể chấp nhận được, hãy giải quyết cả hai.