Chọn vật liệu trục vít và thùng bằng cách kết hợp thép kết cấu, bề mặt làm việc và quy trình sản xuất với công thức thực tế và cơ chế hỏng hóc. Chỉ số độ cứng cao hơn không thể cho bạn biết liệu vật liệu thay thế có chống mài mòn chất độn, tấn công hóa học hoặc tiếp xúc với kim loại hay không; chỉ định vít và nòng riêng biệt, sau đó xác minh sự phù hợp của chúng như một cặp.
Một báo giá vật liệu hữu ích giải thích loại thép nào chịu tải, bề mặt nào nhận được sự bảo vệ và cách kiểm tra những bề mặt đó. Nó cũng nên xác định các điều kiện đằng sau khuyến nghị. Tên nhựa tương tự có thể mô tả một sản phẩm không được độn, một hợp chất chứa đầy khoáng chất hoặc hỗn hợp tái chế với các nhu cầu rất khác nhau trên máy.
Bởi đội ngũ kỹ thuật công nghiệp EJS
Trước khi so sánh các trích dẫn:
- Xác định xem các bộ phận cũ có bị mài mòn, ăn mòn, hư hỏng do tiếp xúc hay bị lẫn lộn hay không.
- Tách thép cơ bản khỏi xử lý bề mặt và hợp kim gia công.
- Nêu rõ hợp chất hoàn chỉnh, bao gồm loại chất độn và hàm lượng.
- Kiểm tra vít và nòng ở các vị trí trục tương ứng.
- Thống nhất về việc xác định vật liệu, khu vực bảo vệ và đo lường nghiệm thu trước khi sản xuất.
1. Bắt đầu với cơ chế hỏng hóc
Sự mài mòn từ chất độn và ô nhiễm
Đầu máy bay bị mòn và lỗ khoan mở rộng là lý do để điều tra nhiệm vụ mài mòn, nhưng tên vật liệu trên đơn đặt hàng chỉ là một phần của cuộc điều tra. Ghi lại loại chất độn, nồng độ của nó, nguồn nguyên liệu và nơi tổn thất nguyên liệu lớn nhất. So sánh các chi tiết này với công thức được sử dụng khi xác định các bộ phận ban đầu.
Lượng chất bổ sung tăng lên là lý do để mở lại việc xem xét tài liệu. Tương tự là sự thay đổi từ nguồn thức ăn nguyên chất được kiểm soát sang dòng tái chế với mức độ ô nhiễm không chắc chắn. Giữ các mẫu phức hợp đại diện và ảnh của các bộ phận cũ cùng với số đo. Những hồ sơ đó mang lại cho nhà cung cấp điều gì đó hữu ích hơn là yêu cầu một chiếc vít cứng hơn.
Ăn mòn và tiếp xúc với kim loại cần được điều tra khác nhau
Hướng dẫn trục vít và nòng của Tiêu chuẩn Davisphân biệt mài mòn, ăn mòn và mài mòn do tiếp xúc với kim loại. Nó xác định một số hợp chất PVC, chất chống cháy ăn mòn và fluorocarbon là mối lo ngại về ăn mòn, trong khi sự liên kết, độ thẳng, độ đồng đều nhiệt và bề mặt làm việc không khớp có thể góp phần gây ra hư hỏng tiếp xúc.
Hãy sử dụng sự khác biệt đó để lựa chọn cuộc điều tra thay vì chẩn đoán toàn bộ vấn đề chỉ từ một bức ảnh. Rỗ hướng sự chú ý tới môi trường hóa học và tình trạng bề mặt. Việc chấm điểm cục bộ yêu cầu đánh giá máy và căn chỉnh. Sự mất kích thước dần dần trên các khu vực làm việc đòi hỏi phải có bản đồ hao mòn và xem xét công thức. Một số cơ chế có thể xảy ra trên cùng một thành phần.
| Thiệt hại quan sát được | Bằng chứng cần thu thập | Hướng kiểm tra tài liệu |
|---|---|---|
| Mất đầu chuyến bay và mở rộng lỗ khoan | Các phép đo trục phù hợp, lịch sử công thức và hồ sơ vận hành | Xem lại khả năng chịu mài mòn và các bề mặt được bảo vệ trên cả hai bộ phận |
| Rỗ hoặc tấn công hóa học cục bộ | Hóa học hợp chất, nhiệt độ, cặn lắng và ảnh bề mặt | Xem xét khả năng chống ăn mòn và phạm vi bảo vệ |
| Điểm địa phương hoặc dấu liên lạc | Kiểm tra độ thẳng, giá đỡ, căn chỉnh và gia nhiệt | Điều tra máy trước khi chỉ định nâng cấp hợp kim |
Bảng này là hướng dẫn kiểm tra, không phải là ngưỡng thay thế. Các giới hạn chấp nhận phải xuất phát từ bản vẽ và đánh giá kỹ thuật đã được phê duyệt của máy. Mô tả thiệt hại giúp thu hẹp các câu hỏi; nó không thiết lập một câu trả lời vật chất phổ quát.
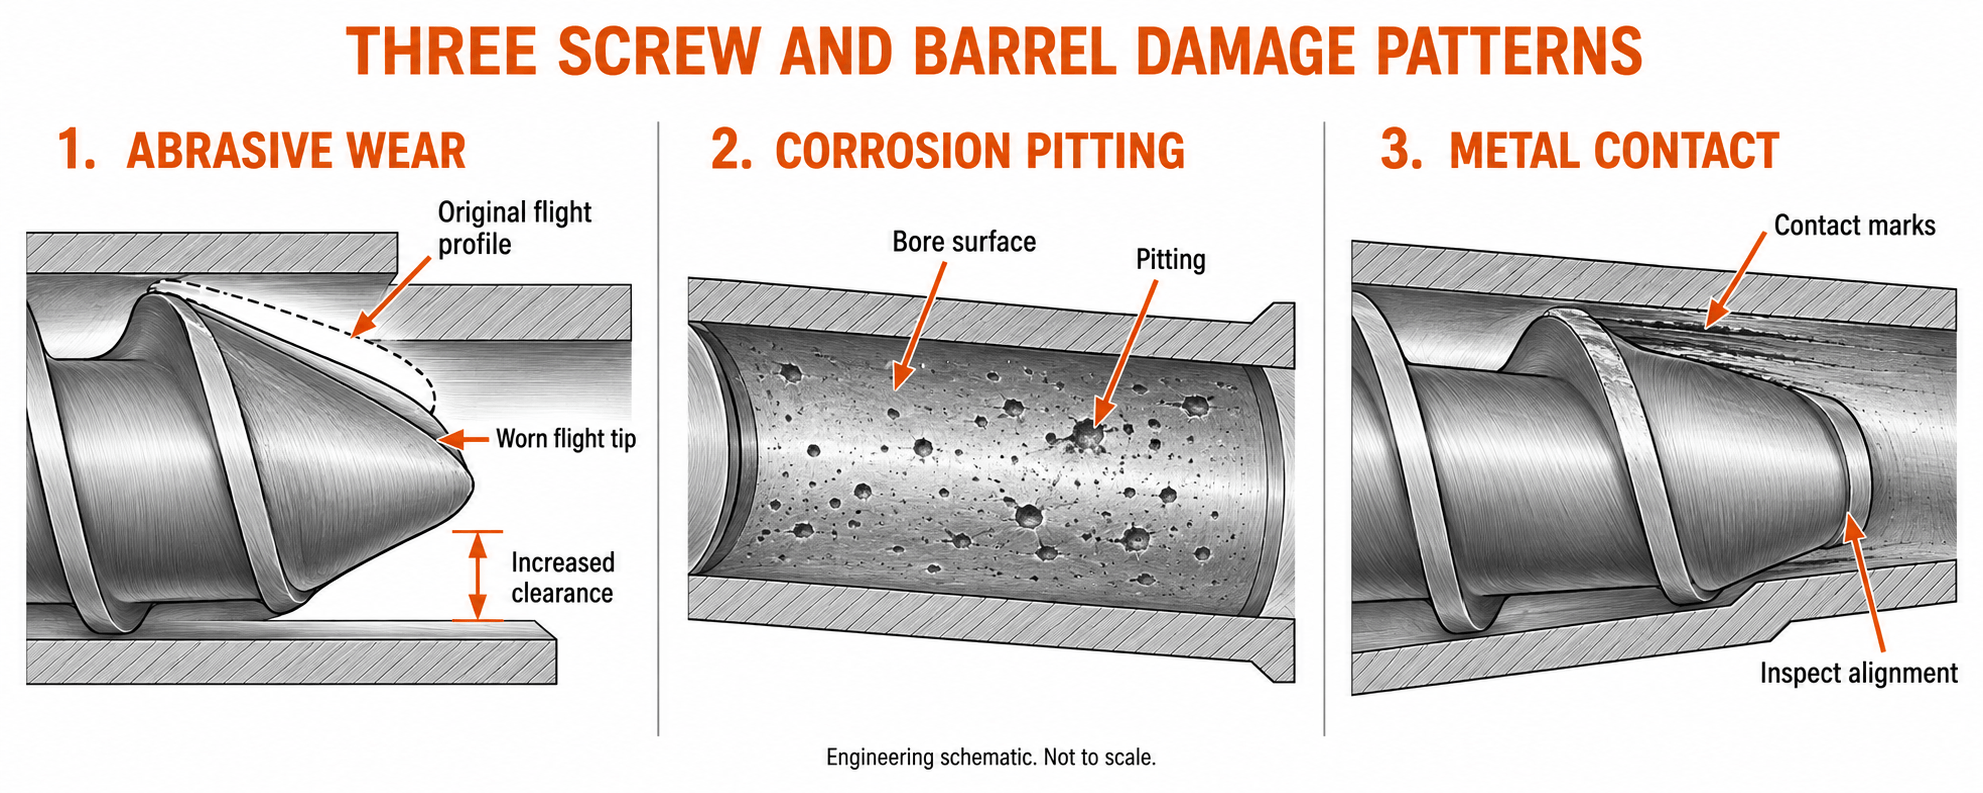
Sơ đồ kỹ thuật của các mô hình thiệt hại. Không mở rộng quy mô; bề ngoài thôi không xác định được nguyên nhân.
2. Thép nền riêng biệt, xử lý bề mặt và hợp kim gia công
Thép và bề mặt làm việc thực hiện các công việc khác nhau
Hãy coi thông số kỹ thuật về vít và thùng như một mô tả về kết cấu. Lõi của vít phải chịu tải truyền động. Thân thùng cung cấp cấu trúc xung quanh lỗ khoan và các giao diện của nó. Bề mặt làm việc của chúng cũng phải phù hợp với hợp chất. Việc kết hợp những yêu cầu đó thành cụm từ “thép chống mài mòn” sẽ che giấu thông tin người mua cần.
Ba thuật ngữ thường xuyên xuất hiện trong các trích dẫn nhưng chúng mô tả những sự việc khác nhau. Một ký hiệu như 38CrMoAlA xác định thép cơ bản. Thấm nitơ xác định một phương pháp xử lý bề mặt. Colmonoy 83 xác định hợp kim làm cứng bề mặt. Do đó, vít có thể có đế 38CrMoAlA và Colmonoy 83 trên các bề mặt bay được chỉ định mà không có những mô tả nào mâu thuẫn với nhau.
của EJSđặc điểm kỹ thuật sản phẩm lưỡng kimliệt kê thép kết cấu riêng biệt với hợp kim trục vít và thùng. Đây là cách hữu ích để đọc báo giá: xác định thành phần, vật liệu cơ bản, quy trình và khu vực được bảo vệ trước khi so sánh giá của nó.
Phạm vi bảo vệ quan trọng như tên hợp kim
Các đặc điểm đất bay trục vít, sườn bay, gốc và trộn là các bề mặt khác nhau. Chuyến bay được làm cứng không tự động có nghĩa là toàn bộ bề mặt tiếp xúc với tan chảy có cùng khả năng bảo vệ. Tương tự như vậy, lớp lót lỗ nòng không mô tả vật liệu của mặt bích, lỗ nạp hoặc các đặc điểm khác bên ngoài lớp lót đó.
Yêu cầu một bản vẽ đánh dấu các khu vực được bảo vệ. Nếu vít cũ bị hư hỏng ở chân máy trong khi đề xuất thay thế chỉ thay đổi hợp kim đầu bay thì đề xuất này cần được thảo luận lại. Lớp bảo vệ được chọn phải chạm tới bề mặt bị hỏng.
Thấm nitơ cũng cần ngôn ngữ chính xác. Nó làm thay đổi trạng thái gần bề mặt của thép; nó không phải là một lớp lót đúc riêng biệt. Vật liệu cơ bản có thể vẫn là một phần của kết cấu tiếp xúc nóng chảy. Tránh giả định rằng một bộ phận được mô tả là đã được xử lý có lớp hợp kim độc lập bao phủ mọi bề mặt làm việc.
Đối với mỗi bộ phận, hãy yêu cầu bản kê khai kết cấu theo thứ tự sau: thép cơ bản, tình trạng xử lý nhiệt, quy trình bề mặt, hợp kim gia công nếu có, khu vực được bảo vệ và yêu cầu kiểm tra lần cuối. Trình tự đó làm cho sự khác biệt giữa các trích dẫn có thể được nhìn thấy trước khi đặt hàng.
3. Thép nền thông dụng và giới hạn lựa chọn chúng
Đọc điểm trong bối cảnh của thành phần đã hoàn thành
hiện tạiDanh mục vật liệu EJSbao gồm 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, thép công cụ D2 và Hastelloy. Sự sẵn có của cấp độ không làm cho cấp độ này trở thành cấp độ mặc định cho mọi vít hoặc thùng. Việc xây dựng hoàn thiện và ứng dụng vẫn quyết định vai trò của nó.
Đối với vít được xử lý, hãy hỏi xem thép đã chọn và điều kiện xử lý nhiệt hỗ trợ quá trình xử lý bề mặt cần thiết như thế nào. Đối với thùng có lớp lót, hãy phân biệt vật liệu thân với hợp kim lỗ khoan. Đối với thành phần thép công cụ, hãy hỏi về điều kiện thực tế của nguồn cung cấp và bề mặt làm việc thay vì cho rằng tên loại chứng tỏ độ cứng cụ thể.
| Vật liệu được đặt tên bởi EJS | Câu hỏi cần giải quyết trước khi đặt hàng |
|---|---|
| 38CrMoAlA, 34CrAlNi7 hoặc 31CrMoV9 | Điều kiện cốt lõi và xử lý bề mặt nào được chỉ định cho vít này? |
| 40Cr hoặc 42CrMo | Đây có phải là vật liệu kết cấu của thân máy và vật liệu nào bảo vệ lỗ khoan làm việc? |
| Thép công cụ SKD11 hoặc D2 | Cấp chính xác, điều kiện xử lý và kết cấu thành phần được đề xuất là gì? |
| SKD61 | Điều kiện đã chọn phù hợp với nhiệt độ và tải thực tế như thế nào? |
| Hastelloy | Chỉ định hợp kim cụ thể nào là cần thiết cho môi trường hóa học? |
Tránh thay thế cấp độ quốc tế lỏng lẻo
Bảng tham chiếu chéo rất hữu ích cho việc trao đổi thông tin, nhưng bảng đối chiếu gần đúng không được phép thay thế tài liệu. Chỉ định cấp hoặc tiêu chuẩn quản lý và yêu cầu nhà cung cấp xác định nguyên liệu thực sự được cung cấp. Nếu một loại khác được đề xuất, hãy xem xét nó như một sự thay thế với các yêu cầu cơ học và hóa học riêng.
Điều này đặc biệt quan trọng khi một trích dẫn sử dụng họ rộng. "Thép công cụ" và "hợp kim niken" mô tả nhiều loại vật liệu có thể. Ngay cả một họ thương mại quen thuộc cũng có thể cần một hậu tố hạng cụ thể. Giấy chứng nhận tài liệu phải giải quyết được nhận dạng đó, không lặp lại cách diễn đạt rộng rãi như phần trích dẫn.
Quyết định xây dựng cũng liên quan đến các tài sản cạnh tranh. Trong nóthảo luận luyện kim, ENTEK giải thích tại sao lõi chịu tải và lớp vỏ ngoài chống mài mòn có thể được thiết kế khác nhau. Điều đó hỗ trợ việc đánh giá các yêu cầu về cấu trúc và bề mặt làm việc một cách riêng biệt. Nó không chứng minh rằng công trình độc quyền của nhà sản xuất khác là sản phẩm EJS.
4. Thay đổi kết cấu thấm nitơ, crom và lưỡng kim
So sánh quy trình và khu vực nó bảo vệ
Việc so sánh quy trình chỉ hữu ích khi trích dẫn cho biết quy trình đó được áp dụng ở đâu. Thấm nitơ làm thay đổi vùng gần bề mặt của thép. Mạ Chrome thêm một khoản tiền gửi. Hàn cứng thêm một hợp kim làm việc cho các bề mặt được chọn. Thùng lưỡng kim kết hợp thân của nó với hợp kim lỗ khoan đang hoạt động. Đây là những cấu trúc khác nhau, không thể thay thế tên cho một lớp phủ.
EJS xác định quá trình thấm nitơ khí trêntrang thùng vít nitrided. Của nóhướng dẫn vật liệumô tả bề mặt cứng PTA cho ốc vít, đúc ly tâm cho lớp lót thùng và mạ crom như một phương pháp xử lý riêng biệt. Đọc những mô tả đó cùng với bản vẽ để biết thứ tự thực tế.
| Sự thi công | Những thay đổi gì | Đặc điểm kỹ thuật phải xác định những gì |
|---|---|---|
| thấm nitơ | Trạng thái gần bề mặt của thép | Khu vực xử lý, phương pháp độ cứng và định nghĩa độ sâu trường hợp đã được thống nhất |
| Mạ crom | Một lớp bề mặt lắng đọng | Vị trí, độ dày hoàn thiện, độ hoàn thiện và tiêu chí kiểm tra |
| Vít cứng | Đã thêm hợp kim trên các bề mặt vít được chỉ định | Cấp hợp kim, độ che phủ, lớp lắng hoàn thiện và hình dạng |
| Lớp lót thùng lưỡng kim | Hợp kim gia công bên trong thân thùng kết cấu | Hợp kim khoan, lộ trình sản xuất và yêu cầu lớp lót hoàn thiện |
Kích thước hoàn thiện và định nghĩa lớp phải thống nhất
Trang sản phẩm lưỡng kim của EJS liệt kê độ dày hợp kim vít là1,0 đến 1,5 mmcho các tùy chọn Ni60, Colmonoy 56 và Colmonoy 83. Phạm vi được công bố đó là điểm khởi đầu hữu ích, nhưng đơn đặt hàng phải nêu rõ yêu cầu đã hoàn thành đối với thành phần thực tế. Lớp lắng trước khi gia công không tự động là lớp còn lại trên chi tiết hoàn thiện.Nguồn: Bàn vít lưỡng kim EJS.
Nguyên tắc tương tự áp dụng cho trường hợp thấm nitrid: nêu rõ cách xác định và đo độ sâu. Giá trị độ cứng bề mặt không thể mô tả được cấu hình độ cứng hoàn chỉnh bên dưới nó. Đối với lớp lót thùng, hãy chỉ định cấp độ và tình trạng hoàn thiện thay vì chỉ định một độ dày cho mọi hình dạng hợp kim và thùng.
Người mua so sánh cả hai công trình có thể sử dụngHướng dẫn lưỡng kim và nitrided EJScho sự đánh đổi rộng hơn. Ở đây, câu hỏi lựa chọn hẹp hơn: quy trình nào bảo vệ các bề mặt tiếp xúc với công thức này và lớp bảo vệ hoàn thiện sẽ được xác minh như thế nào?
5. So sánh các loại hợp kim vượt quá độ cứng
Giữ hợp kim vít và thùng trong các bảng riêng biệt
EJS đặt tên Ni60, Colmonoy 56 và Colmonoy 83 cho ốc vít và EJS01 đến EJS04 cho hợp kim thùng. Giữ các nhóm đó riêng biệt khi xem xét báo giá. Cấp độ cứng của vít và cấp độ lót thùng mô tả các thành phần và điều kiện sản xuất khác nhau.Nguồn: Bàn hợp kim EJS.
| hợp kim vít | Mục để so sánh trong đề xuất |
|---|---|
| Ni60 | Hợp kim được cung cấp chính xác, diện tích được bảo vệ và sự phù hợp với hợp chất đã nêu |
| Colmonoy 56 | Chỉ định nhà cung cấp, điều kiện ký gửi và yêu cầu về bề mặt làm việc |
| Colmony 83 | Cấu trúc chứa cacbua, điều kiện lắng đọng và sự phù hợp cho nhiệm vụ mài mòn |
| Hợp kim thùng | Xếp hạng độ mài mòn/ăn mòn tương đối được công bố của EJS |
|---|---|
| EJS01 | Rất tốt / tốt |
| EJS02 | Tốt/rất tốt |
| EJS03 | Rất tốt/rất tốt |
| EJS04 | Tuyệt vời/rất tốt |
Những xếp hạng này tái tạo sự so sánh định tính của EJS chứ không phải kết quả kiểm tra tiêu chuẩn hóa. Họ giúp bắt đầu một cuộc thảo luận; chúng không thiết lập tốc độ mài mòn đo được, giới hạn kháng hóa chất hoặc hệ số nhân tuổi thọ sử dụng.Nguồn: Bảng thùng EJS và chú giải xếp hạng.
Một ví dụ hữu ích từ nhà sản xuất hợp kim
Bảng dữ liệu kỹ thuật Colmonoy 83 tháng 9 năm 2025 của Wall Colmonoy mô tả cacbua vonfram trong ma trận niken-crom-vonfram. Nó cung cấp phạm vi độ cứng lớp phủ củaHRC 45 đến 55 cho loại bột -150+53 µm, VàHRC 43 đến 57 cho loại bột -180+63 µm. Đây là phạm vi cặn lắng của nhà sản xuất hợp kim dành cho các loại bột đã nêu, không phải là phép đo chấp nhận từ vít đã hoàn thiện EJS.Nguồn: Bảng thông số kỹ thuật Colmonoy 83.
Cấu trúc chứa cacbua giải thích tại sao chỉ riêng độ cứng khối là sự so sánh không đầy đủ. Hỏi về các thành phần chống mài mòn, chất nền, điều kiện kết tủa và ứng dụng. Hai hợp kim có độ cứng khối tương tự nhau vẫn có thể yêu cầu đánh giá kỹ thuật khác nhau.
Chỉ định một bài kiểm tra, không chỉ là một con số
ASTM E18bao gồm việc kiểm tra độ cứng Rockwell và cảnh báo rằng số đọc tại một vị trí có thể không đại diện cho toàn bộ bộ phận.ASTM E384bao gồm độ cứng vết lõm vi mô và đánh giá sự thay đổi độ cứng trên khoảng cách nhỏ. Đó là những câu hỏi đo lường riêng biệt: kết quả đọc hàng loạt và hồ sơ trên một khu vực được xử lý sẽ cung cấp những thông tin khác nhau.
Để so sánh mài mòn,ASTM G65báo cáo kết quả thử nghiệm bánh xe cát/cao su khô dưới dạng tổn thất thể tích tính bằng milimét khối theo một quy trình cụ thể. Mất mát thấp hơn cho thấy sức đề kháng lớn hơn trong thử nghiệm đó. Tiêu chuẩn cũng cảnh báo không nên coi kết quả của nó là dự đoán chính xác cho một môi trường hoạt động cụ thể.
Nếu nhà cung cấp cung cấp dữ liệu thử nghiệm, hãy so sánh cùng một phương pháp, quy trình và tình trạng mẫu thử. Không có tiêu chuẩn nào trong số này biến tên hợp kim thành thời gian hoạt động được đảm bảo và việc đặt tên theo tiêu chuẩn không chứng minh rằng một lô hàng cụ thể đã được thử nghiệm theo hợp kim đó.
6. Kết hợp hệ thống vật liệu với công thức thực tế
Cung cấp cho nhà cung cấp hợp chất, không chỉ họ nhựa
Mô tả mua hàng "thùng vít PP" không đầy đủ khi máy xử lý PP đã đổ đầy. Nêu rõ loại nhựa, nhận dạng chất độn và tải lượng, chất phụ gia, phần tái chế và những thay đổi dự kiến giữa các sản phẩm. Giải thích liệu việc thay thế phải bao gồm một công thức ổn định hay một số nhiệm vụ trên cùng một dây chuyền.
Tách biệt thông tin công thức khỏi thông tin vận hành. Việc đánh giá vật liệu cũng cần nhiệt độ quy trình thực tế, phạm vi tốc độ chạy, thông tin áp suất nếu có và lịch sử hư hỏng. Nhóm nhựa danh nghĩa không cho nhà cung cấp biết bề mặt nào bị hỏng hoặc máy có bị hư hỏng tiếp xúc hay không.
| Nhiệm vụ thực tế | Câu hỏi làm thay đổi lựa chọn |
|---|---|
| Nhựa sạch, không chứa đầy | Công trình xây dựng hiện tại có hoạt động ở mức chấp nhận được không và công trình thay thế có bảo đảm các thông số kỹ thuật đã được phê duyệt không? |
| Hợp chất chứa đầy khoáng chất hoặc thủy tinh | Chất độn và tải trọng nào hiện diện và sự mất kích thước tập trung ở đâu? |
| PVC hoặc công thức có chất phụ gia có khả năng ăn mòn | Những chất hóa học, nhiệt độ và cặn lắng nào đi kèm với thiệt hại quan sát được? |
| Thức ăn tái chế | Thành phần, biện pháp kiểm soát ô nhiễm và điều kiện của từng lô có độ ổn định như thế nào? |
| Dịch vụ đòi hỏi nhiệt độ cao hoặc hóa chất | Cấu trúc bề mặt và hợp kim chính xác nào phù hợp với môi trường thực tế? |
Ma trận tổ chức các thông tin cần thiết cho một khuyến nghị. Nó cố tình tránh gán một hợp kim cho mỗi họ nhựa. Davis-Standard'shướng dẫn mặchỗ trợ xem xét cả nhiệm vụ mài mòn và ăn mòn, cùng với tình trạng máy.
Những thay đổi về nguyên liệu có thể làm mất hiệu lực khuyến nghị cũ
Giữ công thức đã được phê duyệt ban đầu cùng với thông số kỹ thuật của vật liệu. Nếu tải chất độn tăng lên hoặc dòng tái chế thay đổi, khuyến nghị cũ cần được xem xét lại theo các điều kiện mới. Bộ phận này có thể được sản xuất đúng theo thông số kỹ thuật cũ nhưng vẫn không phù hợp với nhiệm vụ đã sửa đổi.
Đối với các vật liệu đòi hỏi khắt khe về mặt hóa học, hãy cung cấp loại polymer chính xác và các chất phụ gia có liên quan. của ENTEKhướng dẫn luyện kimthảo luận về các nhu cầu riêng biệt của sự ăn mòn và mài mòn nghiêm trọng. Đừng hiểu đó là một khuyến nghị chung cho mọi fluoropolymer hoặc là bằng chứng cho thấy bất kỳ hợp kim niken nào cũng có thể thay thế được với hợp kim khác.
Trong trường hợp ứng dụng liên quan đến các yêu cầu về tiếp xúc với thực phẩm hoặc dược phẩm, hãy xác định các yêu cầu đó trong yêu cầu và nêu rõ các tài liệu cần thiết. Tên thép, cách xử lý bề mặt hoặc mô tả chung về sản phẩm không thiết lập chứng nhận hoặc sự tuân thủ cho sản phẩm lắp ráp hoàn thiện.
7. Kiểm tra cặp và máy trước khi nâng cấp hợp kim
Phối cảnh nhà máy: biến yêu cầu về độ cứng thành thông số kỹ thuật có thể đo lường được
Trong dự án thay thế vít đơn 90 mm danh nghĩa của chúng tôi, yêu cầu đầu tiên của người mua là độ cứng cao hơn. Tôi bắt đầu với công thức PP hoàn chỉnh, chứa 30% trọng lượng canxi cacbonat, sau đó xem lại bản vẽ ban đầu cũng như kích thước vít và thùng bị mòn. Trình tự công việc đó giữ cho cuộc thảo luận tài liệu gắn liền với máy thực tế.
Tôi ánh xạ các phép đo vít và nòng tới các vị trí trục tương ứng. Đo chuyển động trục vít tại một vị trí và so sánh nó với phép đo lỗ khoan ở nơi khác sẽ không mô tả được độ khít cục bộ. Các kết quả đo của phần đo cho thấy rằng việc thay thế là cần thiết để khôi phục khoảng trống của bản vẽ cũng như cung cấp các vật liệu làm việc đã chọn.
Chúng tôi đã chỉ định vít và thùng riêng biệt. Vít sử dụng đế 38CrMoAlA với bề mặt cứng chuyến bay Colmonoy 83; nòng súng sử dụng thân 42CrMo với lớp lót EJS04. Tôi đã bao gồm các khu vực được bảo vệ và các yêu cầu kiểm tra cùng với phần mô tả vật liệu. Điều đó làm cho đề xuất trở nên chính xác hơn lời hứa chung chung về độ cứng cao hơn.
Để được chấp nhận, tôi coi kích thước và nhận dạng vật liệu là các bước kiểm tra riêng biệt. Tên hợp kim chính xác sẽ không làm cho đường kính không chính xác được chấp nhận. Tương tự, một bộ phận có thể đáp ứng các kích thước của nó mà không cần chứng minh rằng hợp kim gia công được chỉ định đã được cung cấp. Cả hai yêu cầu đều thuộc về đơn đặt hàng.
Dự án này cũng củng cố giới hạn về phép đo một điểm. Kết quả tại trạm đo đếm đã xác lập được thông quan tại đó. Tôi yêu cầu các vị trí trục và giao diện máy khác phải được kiểm tra riêng. Người mua nên sử dụng sự phân biệt tương tự khi đọc báo cáo kiểm tra: xác định những gì đã được đo, nơi nó được đo và yêu cầu bản vẽ nào được đề cập.
Đo lường dự án: khôi phục khoảng hở lạnh được chỉ định
Tại trạm đo bị mòn, đường kính ngoài trục vít là89,65mmvà lỗ khoan thùng là90,25mm. Khe hở hướng kính nguội được tính toán là:
(90,25 − 89,65) 2 = 0,30 mm
Bản vẽ được phê duyệt chỉ định0,10 mmtại nhà ga đó. Trong quá trình chấp nhận kích thước, chuyến bay trục vít mới được đo89,95mm, và lỗ khoan mới tương ứng được đo90,15mm:
(90,15 − 89,95) 2 = 0,10mm
| Đo tại cùng một trạm trục | Cặp bị mòn | Cặp mới |
|---|---|---|
| Đường kính ngoài trục vít | 89,65mm | 89,95mm |
| Đường kính lỗ khoan thùng | 90,25mm | 90,15mm |
| Khe hở hướng tâm lạnh được tính toán | 0,30 mm | 0,10 mm |
Nguồn: Các phép đo dự án thay thế PP đầy của EJS Industry và yêu cầu bản vẽ được phê duyệt.
Việc thay thế đã khôi phục khoảng hở lạnh quy định tại trạm đó, giảm nó đi0,20mm. Kết quả chiều đó khác với kết quả hiệu suất hoạt động. Công suất, tốc độ trục vít, nhiệt độ nóng chảy và các phép đo độ mòn tiếp theo cung cấp hồ sơ vận hành cần thiết để đánh giá việc thay thế trong quá trình sử dụng.
Giữ khoảng cách lạnh và hành vi chạy riêng biệt
Phép tính ở trên chia chênh lệch đường kính cho hai. Nó mô tả khe hở xuyên tâm danh nghĩa cho các phần hình tròn tương ứng; nó không phải là phép đo khe hở tại mọi điểm xung quanh một bộ phận lệch tâm hoặc bị hỏng. các0,10 mmhình này thuộc về bản vẽ của dự án này, không phải là cài đặt chung cho tất cả các máy 90 mm.
Kiểm tra sự căn chỉnh của máy, độ thẳng, giá đỡ thùng và tình trạng gia nhiệt trước khi coi việc nâng cấp hợp kim là biện pháp khắc phục hoàn chỉnh. Việc kiểm tra này tuân theo các mối lo ngại về độ mòn tiếp xúc được mô tả bởiTiêu chuẩn Davis. Bề mặt chịu mài mòn tốt hơn không thể khắc phục được việc lắp đặt ép vít vào lỗ khoan.
Để tiếp tục đo lường và lập kế hoạch phụ tùng thay thế,Hướng dẫn sử dụng EJSgiải thích cách sử dụng đường cơ sở và phép đo lặp lại. Hãy lưu giữ lịch sử hao mòn đó cùng với hồ sơ công thức để quyết định quan trọng tiếp theo có bằng chứng đằng sau nó.
8. Đưa ra thông số kỹ thuật vật liệu có thể kiểm chứng được theo đơn đặt hàng
Xây dựng đơn hàng từ yêu cầu đội tiếp nhận có thể kiểm tra
Viết các yêu cầu về vít và thùng trên các dòng riêng biệt. Mỗi bộ phận phải có vật liệu nền, kết cấu bề mặt làm việc và cơ sở chấp nhận có thể xác định được. Tránh đặt hàng nêu tên một hợp kim và để lại thành phần còn lại chỉ được mô tả là "thùng phù hợp".
Sử dụng trình tự này khi chuẩn bị yêu cầu kỹ thuật:
- Xác định máy và đính kèm các bản vẽ vít và thùng đã được phê duyệt, bao gồm cả bản sửa đổi được sử dụng cho đơn đặt hàng.
- Nêu rõ công thức xây dựng và nhiệm vụ vận hành đầy đủ, kèm theo bản đồ đo lường và hư hỏng bộ phận cũ nếu có.
- Chỉ định thép cơ bản và tình trạng cho từng bộ phận hoặc yêu cầu một đề xuất được xác định rõ ràng để phê duyệt.
- Xác định bề mặt cứng của trục vít và lớp lót thùng một cách riêng biệt, với quy trình sản xuất và các bề mặt được bảo vệ.
- Thống nhất về các yêu cầu của lớp hoàn thiện hoặc yêu cầu về trường hợp thấm nitrid đã xác định, cùng với phương pháp đo độ cứng và vị trí đo.
- Liệt kê các kích thước, giao diện cuối cùng và hồ sơ kiểm tra cần thiết để chấp nhận các bộ phận.
- Giữ lại các kích thước được chấp nhận làm đường cơ sở lắp đặt để kiểm tra độ mòn sau này.
Trình tự đó cũng làm cho các trích dẫn dễ so sánh hơn. Nếu một đề xuất thay đổi thép cơ bản, một đề xuất khác chỉ thay đổi bề mặt cứng của chuyến bay và đề xuất thứ ba thay thế cả hai bề mặt làm việc thì đó là những đề xuất kỹ thuật khác nhau. Giải quyết những khác biệt đó trước khi so sánh tổng giá.
Hồ sơ tài liệu và thông tin liên lạc
EJS tuyên bố rằng các thùng vít được cung cấp bao gồm báo cáo kiểm tra và chứng chỉ vật liệu. Sử dụng các tài liệu đó để kết nối thông số kỹ thuật đã thống nhất với thành phần được giao: báo cáo kích thước và nhận dạng vật liệu trả lời các câu hỏi chấp nhận khác nhau.Nguồn: Mô tả kiểm tra chất lượng EJS.
Để có giao diện rộng hơn và kiểm tra mua hàng, hãy sử dụnghướng dẫn người mua thùng trục vít máy đùn. Để xem xét vật liệu với EJS, hãy gửi bản vẽ máy, công thức và bằng chứng bộ phận cũ tớisales@ejsscrewbarrel.com, hoặc gọi+86-574-83065911. Địa chỉ văn phòng của Công ty TNHH E.J.S Industry là55 đường Dongdu, quận Haishu, Ninh Ba, Trung Quốc. Nguồn: trang liên hệ EJS.
Bao gồm đơn đăng ký và tài liệu bạn yêu cầu trong yêu cầu đầu tiên. Sau đó, báo giá có thể xác định công trình được đề xuất và bằng chứng cần thiết để chấp nhận, thay vì yêu cầu bạn lựa chọn giữa các con số về độ cứng không giải thích được.
9. Câu hỏi thường gặp
Vít và thùng máy đùn được làm bằng gì?
Việc xây dựng có thể kết hợp thép kết cấu với bề mặt được xử lý, bề mặt cứng bằng vít hoặc lớp lót thùng. Xác định vật liệu cơ bản và bề mặt làm việc của từng bộ phận một cách riêng biệt. EJS liệt kê các loại thép bao gồm 38CrMoAlA và 42CrMo, cùng với các hợp kim trục vít và thùng có tên trong danh sách của nó.đặc điểm kỹ thuật lưỡng kim.
38CrMoAlA có tốt hơn thùng vít lưỡng kim không?
Họ mô tả những điều khác nhau. 38CrMoAlA là thép cơ bản, trong khi lưỡng kim mô tả cấu trúc có hợp kim hoạt động. Một chiếc vít có thể sử dụng đế 38CrMoAlA và hợp kim bổ sung trên các chuyến bay của nó. So sánh các công trình xây dựng hoàn chỉnh cho nhiệm vụ thực tế chứ không phải hai thuật ngữ đó một cách riêng biệt.
Độ cứng cao hơn luôn có nghĩa là khả năng chống mài mòn tốt hơn?
Không. Hãy xem xét cấu trúc hợp kim, khu vực được bảo vệ, tình trạng cặn lắng và cơ chế mài mòn.ASTM G65đánh giá sự mài mòn do mất thể tích trong các điều kiện thử nghiệm xác định, trong khiASTM E18giải quyết độ cứng Rockwell. Cả phép đo riêng lẻ đều không thể dự đoán được tuổi thọ hoạt động của một tổ hợp hoàn chỉnh.
Vít và thùng có phải sử dụng cùng một hợp kim không?
Không. Chúng phải tạo thành một cặp làm việc phù hợp, nhưng mặt cứng vít và lớp lót thùng có thể là những vật liệu khác nhau. Dự án PP đầy của chúng tôi đã sử dụng tấm ốp cứng chuyến bay Colmonoy 83 với lớp lót thùng EJS04. Xem xét khả năng tương thích của vật liệu, tình trạng bề mặt và sự phù hợp được chỉ định với nhau.
Việc thay đổi chất độn hoặc thức ăn tái chế có nên kích hoạt việc xem xét nguyên liệu không?
Đúng. Cung cấp công thức sửa đổi, lượng chất độn, kiểm soát nguyên liệu và điều kiện vận hành. So sánh những thay đổi đó với nhiệm vụ được sử dụng cho lựa chọn ban đầu. Lưu giữ các số đo của bộ phận cũ và hồ sơ hư hỏng để việc đánh giá có thể giải quyết các bề mặt bị ảnh hưởng thay vì mặc định là hợp kim cứng hơn.
Những tài liệu nào nên đi kèm với đặc điểm kỹ thuật vật liệu?
Yêu cầu nhận dạng vật liệu và hồ sơ kiểm tra đã thống nhất cho từng bộ phận. Lệnh cũng cần xác định các khu vực được bảo vệ, các yêu cầu xử lý bề mặt và vị trí đo. của EJStrang sản phẩmtuyên bố rằng các báo cáo kiểm tra và chứng chỉ vật liệu đi kèm với thùng vít được cung cấp; xác định phạm vi dự án cụ thể trước khi sản xuất.