- Bắt đầu với lỗi và hồ sơ vận hành, chứ không phải mức tăng sản lượng như đã hứa.
- Tách riêng các vấn đề nóng chảy, trộn, cấp liệu và mài mòn cơ học.
- Chỉ định đường bay chính và đường bay rào cản một cách độc lập trên bản vẽ.
- So khớp đề xuất với thùng được lắp đặt, hệ thống cấp liệu và chiều dài làm việc sẵn có.
- Chấp nhận thay thế trong quá trình sản xuất ổn định, đạt thông số kỹ thuật trong phạm vi hoạt động đã thỏa thuận.
Vít thông thường và vít rào cản xử lý sự tan chảy như thế nào
Vít ba vùng thông thường có các phần cấp liệu, chuyển tiếp và đo sáng. Trong phần chuyển tiếp, vật liệu rắn và chất nóng chảy tích lũy chia sẻ kênh chính. Vít chắn bổ sung thêm một đường bay thứ cấp để phân chia phần nóng chảy thành các kênh chất rắn và kênh nóng chảy. Sự tan chảy vượt qua đường rào chắn cắt xén vào kênh tan chảy khi chất rắn tiếp tục đi qua kênh riêng của chúng.Lời giải thích về vít rào chắn của Rauwendaalmô tả sự phân tách này và sự sắp xếp kênh thay đổi dọc theo phần rào cản.
Sự khác biệt đó xác định phương pháp thiết kế chứ không phải xếp hạng hiệu suất tự động. Hình dạng vẫn cần phải phù hợp với nguyên liệu đưa vào máy và yêu cầu sản xuất. cácSo sánh đào tạo đùn SHScoi thiết kế trục vít là sự dung hòa giữa khả năng làm dẻo và xử lý nhẹ nhàng, đồng thời mô tả cả kiến trúc thông thường và kiến trúc rào cản.
Nếu vít hiện tại tạo ra sản phẩm có thể chấp nhận được trong phạm vi hoạt động được yêu cầu, hãy ghi lại đường cơ sở đó trước khi thay đổi kiến trúc của nó. Nếu chất lượng chỉ suy giảm khi tốc độ yêu cầu tăng lên, hãy ghi lại nơi bắt đầu suy giảm và quá trình đọc nào thay đổi theo đó. Bằng chứng đó làm cho cuộc thảo luận về thiết kế trở nên hữu ích; những từ “sản lượng cao” thì không.
cácHướng dẫn người mua thùng trục vít máy đùn EJSbao gồm các đặc điểm kỹ thuật rộng hơn và quá trình thay thế. Sự so sánh này liên quan đến thiết kế vít đơn truyền thống và thiết kế rào cản, chứ không phải sự lựa chọn giữa máy vít đơn và máy trục vít đôi.
Đọc giải phóng mặt bằng rào cản riêng biệt với giải phóng mặt bằng chuyến bay chính
Hai chiều cần tên riêng biệt. Khoảng trống của chuyến bay chính là khoảng cách giữa đường kính bên ngoài của chuyến bay chính và lỗ nòng. Khoảng trống của chuyến bay rào cản là khoảng trống phía trên chuyến bay thứ cấp. Trong cách bố trí rào chắn cắt xén điển hình, đường bay thứ cấp có đường kính bên ngoài nhỏ hơn, tạo ra một đường tan chảy qua nó. Đây là những tính năng khác nhau và nên có chú thích bản vẽ khác nhau.
Để so sánh kích thước đồng tâm, độ hở xuyên tâm là:
Độ hở xuyên tâm = (đường kính lỗ nòng - đường kính chuyến bay liên quan) / 2
Tính toán này mô tả mối quan hệ danh nghĩa giữa các đường kính. Nó không thiết lập khe hở cục bộ nhỏ nhất trong cụm lắp ráp lệch tâm, bị hư hỏng hoặc lệch tâm hoặc khe hở hoạt động ở nhiệt độ xử lý.
Một ví dụ về chiều, không phải là đề xuất gia công
Giả sử lỗ khoan thùng là 90,10 mm, đường kính chuyến bay chính là 90,00 mm và đường kính chuyến bay rào chắn là 89,30 mm tại vị trí được so sánh. Khoảng hở xuyên tâm của chuyến bay chính là 0,05 mm; khoảng hở xuyên tâm của rào cản chuyến bay là 0,40 mm. Các giá trị giả định đó giải thích số học và không phải là dung sai được chỉ định cho sản phẩm EJS.
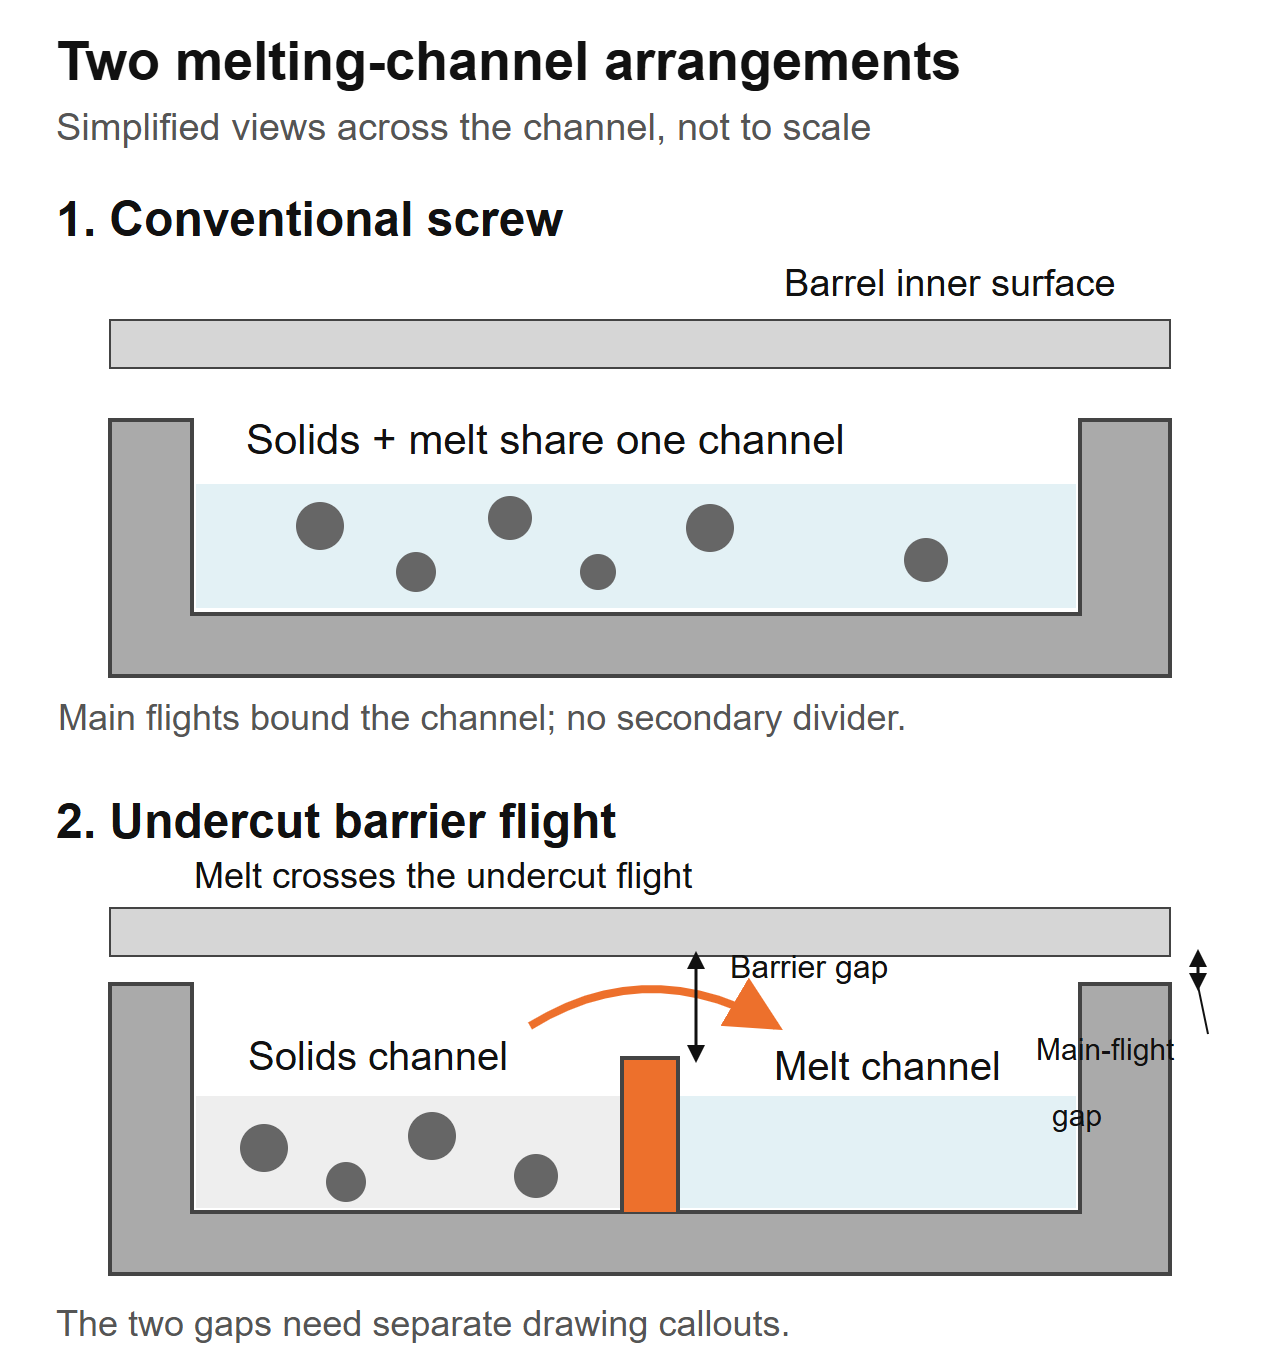 Chế độ xem kênh chéo được đơn giản hóa, không phải các phần sản xuất. Đường đi qua rào chắn và khoảng trống của chuyến bay chính là các đặc điểm vẽ riêng biệt; không có kích thước nào được chỉ định bởi sơ đồ này.
Một trích dẫn chỉ nêu rõ “khoảng trống bay” là không rõ ràng đối với hình học này. Hỏi chuyến bay nào, vị trí trục nào và giá trị là hướng tâm hay hướng kính. Đồng thời phân biệt kích thước danh nghĩa của bộ phận mới với số đo độ mòn hiện tại. Đừng đo một chuyến bay và cho rằng nó mô tả chuyến bay kia.
Người thiết kế phải xác định khoảng cách làm việc cho nhựa và máy thực tế. Một lối đi có rào chắn nhỏ hơn không tự động tốt hơn và một lối đi lớn hơn không tự động an toàn hơn. Giữ hình dạng đã được phê duyệt và phương pháp kiểm tra cùng nhau thay vì áp dụng một số từ máy đùn khác.
Phần rào chắn và phần trộn giải quyết các vấn đề khác nhau
Sự tan chảy và trộn cần được kiểm tra riêng biệt. Phần rào cản quản lý quá trình chuyển đổi từ rắn sang nóng chảy. Máy trộn xuôi dòng hoạt động dựa trên tính đồng nhất hoặc phân tán tan chảy theo hình dạng của nó. Một vít có thể chứa cả hai, vì vậy “vít chặn hoặc vít trộn” thường là lựa chọn không đầy đủ.
Rauwendaal'sMô tả vít rào chắn CRDthảo luận rõ ràng về việc thêm một bộ trộn hạ lưu vì chỉ riêng phần rào chắn không cung cấp khả năng trộn phân phối cần thiết. Đó là lý do để chỉ rõ từng chức năng chứ không phải cho rằng EJS sử dụng thiết kế độc quyền đó.
cácHướng dẫn phần trộn EJSphân biệt các yếu tố Maddock, Dứa và Saxton. Sử dụng nó để thảo luận về hành động trộn mong muốn sau khi xác định được khuyết tật. Tên mixer quen thuộc vẫn cần có hình vẽ và bối cảnh vận hành.
Tránh chỉ định vít mới chỉ dựa vào hình thức bên ngoài. “Gel” và “fisheye” là mô tả sản phẩm, không phải là nguyên nhân được xác nhận. Các hạt lạ hoặc vật liệu bị phân hủy không được coi là vật liệu chưa tan chảy thông thường mà bộ phận nấu chảy mới nhất thiết phải loại bỏ.
Yêu cầu một đề xuất xác định riêng phần nấu chảy và phần trộn, bao gồm cả vị trí và chức năng dự định của chúng. Nếu cả hai đều thay đổi, quá trình sản xuất thử sẽ đánh giá toàn bộ vít. Nó không thể tách biệt lợi ích của chuyến bay rào cản khỏi lợi ích của máy trộn nếu không có sự so sánh phù hợp.
Xác định xem dòng có thực sự bị giới hạn tan chảy hay không
Bắt đầu với thiết lập được phê duyệt hiện tại và chạy tham chiếu ổn định. Sử dụng cùng loại nhựa, quy trình chuẩn bị, pha trộn, khuôn và sắp xếp sàng để so sánh. Xác định việc kiểm tra sản phẩm nào giới hạn tốc độ vận hành: khuyết tật nhìn thấy được, sự thay đổi kích thước, nhiệt độ nóng chảy, tải truyền động hoặc yêu cầu tiếp theo.
Trong phạm vi hướng dẫn vận hành và giới hạn an toàn của nhà cung cấp máy, hãy ghi lại quy trình tại các điểm sản xuất đã thống nhất. Đừng tăng tốc độ chỉ để gây ra lỗi. Thu thập kết quả đầu ra theo thời gian, nhiệt độ nóng chảy thực tế, áp suất, tốc độ trục vít, tải truyền động và chất lượng sản phẩm trong cùng khoảng thời gian lấy mẫu.
Xác định vấn đề theo cách mà người thiết kế có thể sử dụng
“Unmelt xuất hiện khi chúng tôi chạy lớp này ở điểm vận hành này” là một câu mở đầu hữu ích nếu các mẫu và hồ sơ hỗ trợ nó. “Chúng tôi cần tăng sản lượng thêm 30%” là mục tiêu chứ không phải là lời giải thích về điều gì đã ngăn cản sản lượng đó ngày nay. Giữ mục tiêu và ràng buộc được chẩn đoán trong các trường riêng biệt.
Sự đánh đổi là có thật. MỘTNghiên cứu tối ưu hóa năm 2023 của Gaspar-Cunha và đồng nghiệpso sánh các thiết kế thông thường và rào chắn Maillefer cho LDPE và PP. Trong các trường hợp được lập mô hình, thiết kế rào chắn nhìn chung có lợi cho LDPE, trong khi cả hai kiến trúc đều khả thi đối với PP. Đây là những so sánh thiết kế bằng số, không phải thử nghiệm sản xuất EJS hay khuyến nghị cho mọi loại polyme.
Hãy sử dụng sự khác biệt đó khi đánh giá các khiếu nại của nhà cung cấp. Yêu cầu kết quả trong các điều kiện phù hợp, với hình dạng hình học đầy đủ được xác định, thay vì chấp nhận “vít chắn chắn tốt hơn” làm bằng chứng cho đường dây của bạn.
Câu hỏi của nhà máy: điều gì đã thay đổi ở phễu?
Trong yêu cầu thay thế EJS, thông số kỹ thuật được lắp đặt là 90 mm, tỷ lệ nén 30:1 L/D và 3:1. Dây chuyền có áp suất khuôn tăng cao và độ dày thành không nhất quán. Yêu cầu ban đầu là sao chép một con vít được cho là đã bị mòn. Chúng tôi hỏi những gì được đưa vào phễu bây giờ so với thiết lập ban đầu: nhà máy đã bắt đầu trộn phần trang trí ở mép của chính mình vào thức ăn. Của chúng tôighi chú cửa hàng được xuất bảnmô tả lý do tại sao thay đổi đó cần phải là một phần của đặc tả thay thế.
Câu hỏi đó thuộc về sớm trong bất kỳ cuộc thảo luận từ thông thường đến rào cản nào. Ghi lại xem thức ăn có chứa dạng viên, mảnh hay vật liệu nghiền hay không và cách hỗn hợp đến cổ họng. “Cùng một loại polyme” không có nghĩa là nguồn cấp dữ liệu giống nhau.
Biến mô tả nguồn cấp dữ liệu thành thông số kỹ thuật có thể sử dụng được
Thu thập một mẫu đại diện và xác định nguồn của nó. Lưu ý độ phân tán kích thước hạt, hình dạng, phương pháp trộn và liệu tỷ lệ có thay đổi trong quá trình chạy hay không. Nếu bạn đo mật độ khối rời, hãy giữ nguyên thùng chứa và phương pháp đổ đầy nhất quán. Mẫu được đổ tự do và mẫu được nén là các phép đo khác nhau.
Nêu rõ thùng được lắp đặt có phần cấp liệu có lỗ trơn hay có rãnh và mô tả bất kỳ thiết bị cấp liệu hoặc thiết bị hỗ trợ cấp liệu nào được kiểm soát. Yêu cầu đề xuất vít xác định điều kiện cấp liệu mà nó giả định. Đừng cho rằng thiết kế dành cho một cách sắp xếp cho ăn này là một sự thay thế tương tự ở một cách sắp xếp cho ăn khác.
Để đánh giá nhà máy, bản vẽ và mô tả vật liệu cần phải đi cùng nhau. Bản vẽ có thể thiết lập đường bao cơ học nhưng nó không thể mô tả sự thay đổi cấp liệu xảy ra sau khi lắp vít. Ngược lại, các bức ảnh về nguồn cấp dữ liệu không đều không thiết lập được cấu hình kênh hoặc lối đi qua rào cản phù hợp.
Tách riêng các yêu cầu mài mòn khỏi hình học nóng chảy. Chất độn, chất phụ gia và lịch sử ô nhiễm nằm trong cuộc thảo luận về xử lý bề mặt. cácHướng dẫn sử dụng tài liệu EJSbao quát quyết định đó. Việc thay đổi kiến trúc trục vít không tự động giải quyết được bề mặt làm việc được chỉ định không chính xác.
Vít chắn có thể phù hợp với máy đùn hiện tại của bạn không?
Một trang bị bổ sung được đề xuất phải vượt qua hai đánh giá: sự phù hợp về mặt cơ học và sự phù hợp của quy trình. Vượt qua cái đầu tiên không thiết lập được cái thứ hai. Kết nối thùng và ổ đĩa có thể chấp nhận vít về mặt vật lý trong khi hình dạng của nó vẫn không phù hợp với nguồn cấp dữ liệu hoặc phạm vi hoạt động.
So sánh bản vẽ với cụm đã lắp đặt, không chỉ tên model. Thiết lập chiều dài chuyến bay có thể sử dụng, biên dạng lỗ khoan thùng, kết nối đầu truyền động, chi tiết đầu xả và vị trí của lỗ cấp liệu. Bao gồm bất kỳ lỗ thông hơi hoặc tính năng thùng nào khác mà vít phải phù hợp. Giữ cho các quy ước về kích thước của nhà sản xuất máy được hiển thị rõ ràng.
Đừng cho rằng L/D lớn hơn có thể được cung cấp dưới dạng nâng cấp thông thường. Chiều dài làm việc sẵn có phải phù hợp với các phần cấp liệu, rào chắn và hạ lưu cùng nhau. XemHướng dẫn tỷ lệ nén và L/D EJSvì sao những tỷ lệ tiêu đề đó lại không xác định được các chi tiết hồ sơ quan trọng.
Kiểm tra thùng trước khi cho phép thay thế chỉ bằng vít. Kích thước lỗ khoan hiện tại của nó quan trọng đối với cả sự phù hợp và giải phóng mặt bằng. Thực hiện theo quy trình kiểm tra đã được phê duyệt thay vì chỉ định một giới hạn thay thế chung. cácHướng dẫn sử dụng EJSgiải thích cách các phép đo thành phần phù hợp hỗ trợ cho quyết định đó.
Chỉ định bản vẽ, không chỉ “vít rào chắn”
Bản vẽ phải xác định các tính năng xác định thiết kế được đề xuất. Giữ bản sửa đổi của nó được liên kết với báo giá, đặc điểm kỹ thuật vật liệu và các yêu cầu kiểm tra. Ngược lại, nhà cung cấp có thể đồng ý với từ “rào cản” mà không cần cả hai bên đồng ý về cùng một hình dạng.
Yêu cầu điểm bắt đầu và kết thúc của phần rào chắn, đường kính đường kính chuyến bay chính và đường kính chuyến bay rào cản, phần dẫn hoặc bước của chúng, chiều rộng chuyến bay, cấu hình độ sâu kênh và quá trình chuyển đổi sang phần hạ lưu. Nơi luồng lạch thay đổi dọc theo chiều dài, xác định các trạm kiểm tra. Một đường kính hoặc một số tỷ số nén không thể thay thế thông tin đó.
Những gì chúng tôi cần cho một cuộc điều tra thay thế EJS
Của chúng tôitrang sản phẩm thùng trục vít máy đùnmô tả công việc thay thế tùy chỉnh cũng như báo cáo kiểm tra và chứng chỉ vật liệu được cung cấp cùng với thùng vít. Để xem xét thiết kế, hãy gửi riêng bản vẽ đã cài đặt và bản sửa đổi được đề xuất cùng với yêu cầu quy trình. Điều này mang lại cho cuộc thảo luận một thành phần xác định và một nhiệm vụ xác định.
Bao gồm:
- Chế tạo máy, mô hình, tài liệu tham khảo thành phần được lắp đặt và bản vẽ cơ khí.
- Loại nhựa, chất phụ gia, chất độn, dạng thức ăn và phương pháp chuẩn bị.
- Cấu hình hiện có và những thay đổi được đề xuất, bao gồm bất kỳ bộ trộn nào.
- Đầu ra theo thời gian, vòng/phút, nhiệt độ nóng chảy thực tế, áp suất và số đọc truyền động.
- Các mẫu lỗi hoặc ảnh chụp gắn liền với các điểm vận hành được ghi lại.
- Phù hợp với số đo vít/thùng nếu các bộ phận hiện có sẽ được tái sử dụng.
- Phạm vi sản xuất và kiểm tra sản phẩm mà người thay thế phải đáp ứng.
Đừng để tài liệu kiểm tra trở thành vật thay thế cho việc thử nghiệm sản xuất. Báo cáo kích thước có thể chứng minh sự phù hợp với bản vẽ đã được phê duyệt; nó không chứng minh được rằng hình học đã chọn giải quyết được vấn đề về quy trình. Việc thử nghiệm cần có những điều kiện và tiêu chí chấp nhận riêng.
cácTrang thùng vít đơn EJSlà tài liệu tham khảo hữu ích về sản phẩm khi chuẩn bị thông tin thành phần được lắp đặt. Gửi bản vẽ thực tế và nhiệm vụ để xem xét thay vì cho rằng cấu hình rào cản chung đã được xác nhận là phù hợp.

Đánh giá thử nghiệm dựa trên sản lượng, nhiệt độ và năng lượng chấp nhận được
Thống nhất về phương pháp chấp nhận trước khi đặt hàng hoặc đưa vào vận hành một thiết kế sửa đổi. Sử dụng cùng các vị trí đo và khoảng thời gian sản xuất ổn định được xác định. Ghi lại hành vi khởi động và thanh lọc riêng biệt với các kết quả ở trạng thái ổn định để việc khởi động dễ dàng không che giấu cửa sổ vận hành không ổn định.
Hai phép tính hữu ích là:
Công suất riêng = công suất khối lượng đo được (kg/h) / tốc độ trục vít (vòng/phút)
Năng lượng điện cụ thể = công suất điện đo được (kW) / khối lượng đầu ra đo được (kg/h)
Kết quả thứ hai có đơn vị là kWh/kg. Nêu rõ ranh giới đo: công suất chỉ truyền động và tổng công suất đường dây là các đại lượng khác nhau. Phần trăm dòng điện của động cơ không phải là phép đo trực tiếp công suất điện và không được thay thế vào công thức đó.
Một ví dụ số học cho thấy sự đánh đổi
Giả sử thử nghiệm A tạo ra 180 kg/h ở tốc độ 60 vòng/phút với công suất 54 kW đo được tại một ranh giới điện xác định. Thử nghiệm B tạo ra 210 kg/h ở tốc độ 70 vòng/phút với công suất 70 kW ở cùng giới hạn. Các số liệu giả định này là một ví dụ tính toán, không phải là dự án EJS hay dự báo cho cấu trúc trục vít.
Thử nghiệm B có công suất khối lượng lớn hơn, nhưng công suất riêng giống hệt và năng lượng điện riêng lớn hơn trong ví dụ này. Chất lượng sản phẩm và nhiệt độ nóng chảy vẫn cần thiết trước khi gọi đó là sự cải tiến. Đồng thời báo cáo số lượng sản phẩm đo được đã vượt qua quá trình kiểm tra sản phẩm đã thỏa thuận.
Kiểm tra các cấp độ liên quan và các điểm vận hành bắt buộc thay vì chỉ chọn lần chạy trình diễn dễ dàng nhất. Ghi lại tốc độ, tình trạng cấp liệu, áp suất, nhiệt độ nóng chảy thực tế, ranh giới công suất và chất lượng. Gửi bản ghi đó thông quaTrang liên hệ EJSkhi thảo luận về việc thay thế, vì vậy mục tiêu là phạm vi hoạt động hữu ích thay vì số đầu ra đỉnh riêng biệt.
Câu hỏi thường gặp
Sự khác biệt chính giữa rào chắn và vít thông thường là gì?
Vít đơn ba vùng thông thường sử dụng một kênh chính xuyên qua phần nấu chảy. Một vít chắn giới thiệu một chuyến bay thứ cấp để tạo thành các kênh chất rắn và tan chảy. Việc so sánh vẫn cần đầy đủ hồ sơ, vật liệu và điều kiện vận hành; chỉ riêng tên kiến trúc không xác định được sự thay thế nào đáp ứng được nhiệm vụ.
Vít chắn có thay thế được phần trộn không?
Không tự động. Phần rào cản quản lý việc sắp xếp nóng chảy, trong khi máy trộn giải quyết sự phân phối hoặc phân tán cần thiết trong nóng chảy. Một vít có thể chứa cả hai. Xác định khiếm khuyết và chỉ định chức năng dự định của từng phần thay vì cho rằng chuyến bay rào cản cung cấp mọi hình thức trộn lẫn.
Vít chắn sẽ đảm bảo hiệu suất cao hơn hay loại bỏ tất cả gel?
Không. Hãy thiết lập ràng buộc thực tế và xác định lỗi trước tiên. Thay đổi thiết kế nóng chảy không tự động khắc phục việc cấp liệu không nhất quán, vật liệu xuống cấp, ô nhiễm, hao mòn, giới hạn truyền động hoặc hạn chế ở hạ lưu. So sánh khả năng sản xuất ổn định, chấp nhận được với nhiệt độ, áp suất và công suất trong các điều kiện thử nghiệm xác định.
Giấy phép bay qua chướng ngại vật có giống như giấy phép bay chính không?
Không. Trong cách sắp xếp hàng rào cắt ngang điển hình, đường ray thứ cấp có đường kính riêng và lối đi phía trên nó. Xác định đường bay, vị trí trục và quy ước hướng kính hoặc đường kính trên bản vẽ. Việc tính toán đường kính danh nghĩa không xác định được mọi khe hở cục bộ hoặc khe hở chạy nóng trong máy đã lắp ráp.
Tôi có thể thay thế vít thông thường mà không cần thay nòng súng không?
Điều đó đòi hỏi phải xem xét theo chiều hướng và quy trình. Kiểm tra tình trạng và hình dáng lỗ khoan thùng, các giao diện cơ học, chiều dài làm việc, cách bố trí cấp liệu và giới hạn vận hành so với vít được đề xuất. Một vít có thể lắp đặt về mặt vật lý không nhất thiết phải là một vật thay thế quy trình phù hợp và một thùng bị mòn không được coi là khớp với bản vẽ ban đầu của nó.
Tôi nên gửi thông tin gì để đánh giá thay thế?
Gửi thông tin chi tiết về máy, bản vẽ đã lắp đặt và đề xuất, thông tin về nhựa và nguồn cấp dữ liệu, hồ sơ vận hành, các khuyết tật được xác định và các phép đo trục vít/thùng có sẵn. Nêu rõ phạm vi sản xuất cần thiết và kiểm tra chất lượng sản phẩm. Giữ bản sửa đổi bản vẽ và các điều kiện thử nghiệm rõ ràng để hình học, sự phù hợp cơ học và quá trình chấp nhận có thể được xem xét riêng biệt.